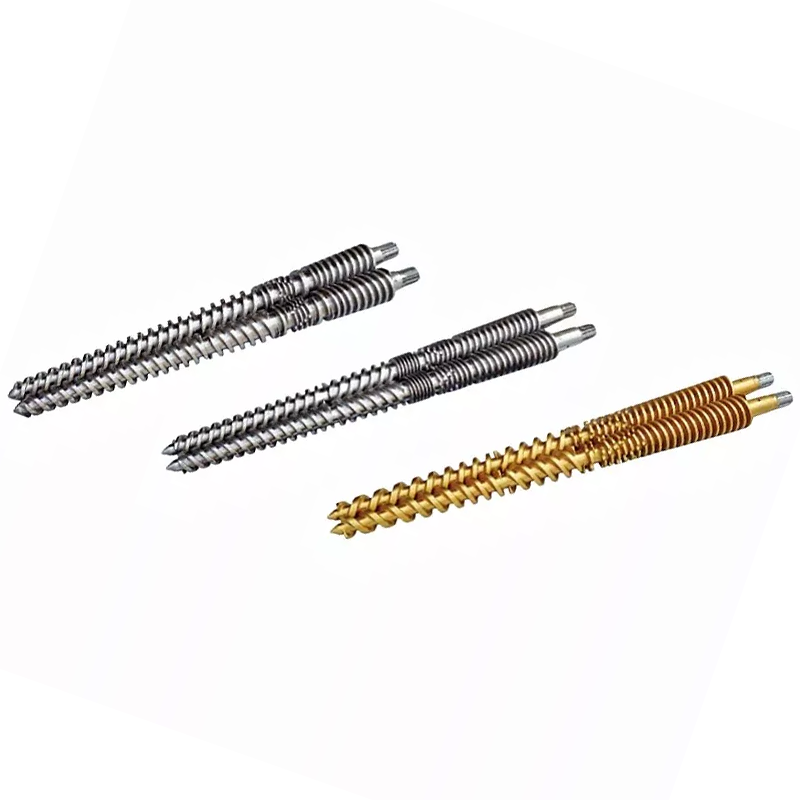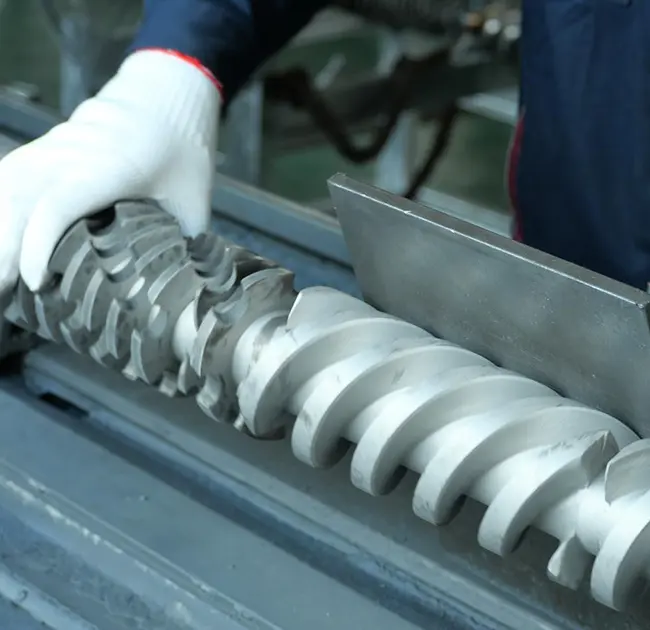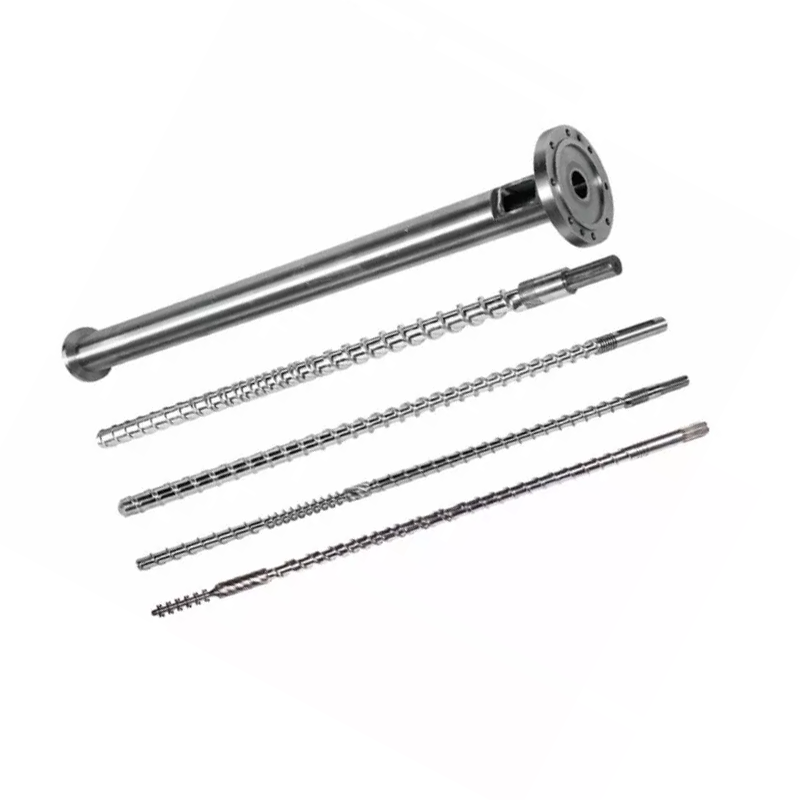
Tiegħekbarmil bil-kamin tal-iffurmar tal-injezzjonijiddeċiedi l-kwalità tat-tidwib, il-konsistenza tal-isparatura, u l-ħin taċ-ċiklu. Hawn taħt: kif tagħżel il-ġeometrija u t-trattament tal-wiċċ għar-reżina tiegħek, kif iżżomm is-sett, u kif traċċa difett lura għall-kamin, il-kanna, jew iċ-ċirku tal-kontroll minflok ma tiġriha permezz tas-settings tal-magni. Il-viti tal-injezzjoni 38CrMoAlA nitrurati tagħna jġorru saff nitrurat ta' 0.5–0.8 mm f'950–1050 HV, suit PE, PP, PS, u ABS, u jimmaniġġjaw fibra tal-ħġieġ sa 30%. Passat dak, jew fuq reżina korrużiva, it-toqba teħtieġ bexx ta 'liga iebsa għal 62 HRC. Jekk l-output niżel u ċ-ċikli mġebbda, aqra t-tabella tas-soluzzjoni tal-problemi qabel ma tmiss setpoint ieħor.

X'inhu l-Injection Molding Screw Barrel?
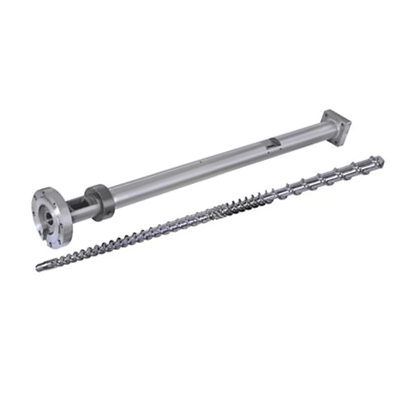
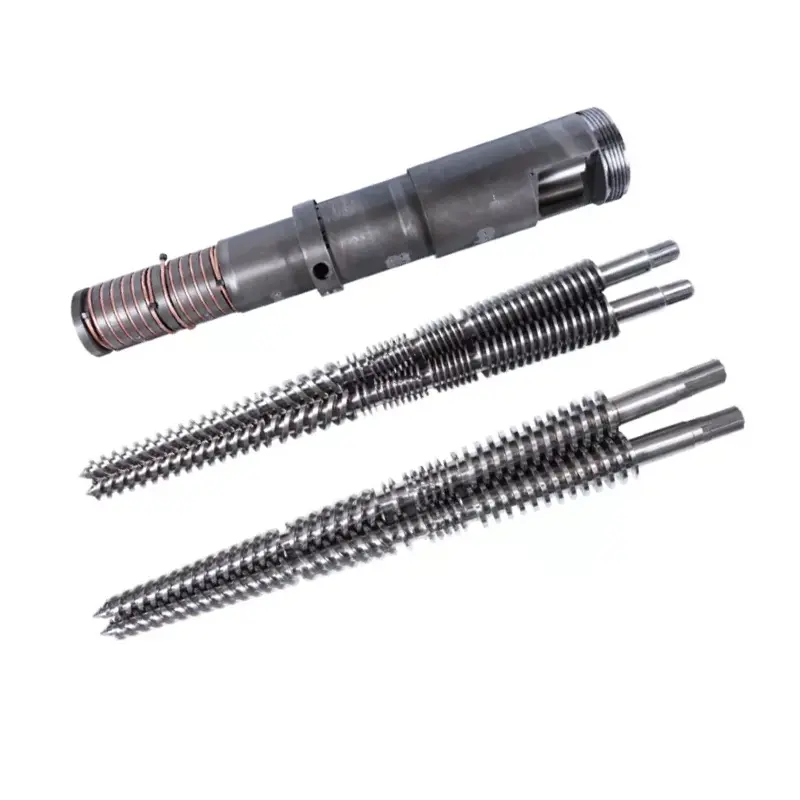
Il-kamin u l-kanna jiffurmaw l-unità tal-plastifikazzjoni tal-magna tal-iffurmar tal-injezzjoni. Flimkien, jieħdu gerbub solidi mid-delu, jiddewwebhom, ħallathom f'tidwib uniformi, ikejlu sparatura eżatta, u injetta dik l-isparatura fil-moffa. Kull parti li tipproduċi l-magna tiegħek tgħaddi minn dan il-par.
Il-moulders jissostitwixxu ż-żennuni, jirranġaw il-forom u jaġġustaw it-temperaturi għal ġimgħat qabel ma jħarsu lejn l-unità tal-plastifikazzjoni. Dik l-ordni hija lura. Meta l-kamin jew il-kanna jilbsu, l-ebda setpoint fuq il-kontrollur ma jġib il-proċess lura.
Ir-rwol tal-kamin fil-plastifikazzjoni
Il-kamin jagħmel ħafna mit-tidwib, u mhux mal-meded tal-heater. Is-sħana tal-kanna tikkontribwixxi, iżda l-mekkaniżmu tat-tidwib dominanti huwashear heat: il-kamin jkaxkar polimeru kontra l-ħajt tal-kanna sħun, u l-frizzjoni tiġġenera s-sħana ġewwa l-materjal innifsu. Huwa għalhekk li l-ġeometrija tal-kamin tbiddel it-temperatura tat-tidwib anke meta s-setpoints tiegħek ma jiċċaqilqux.
Il-kamin ukoll ikejjel l-isparatura. Dan idur biex jipplastiċizza, jinġibed lura hekk kif id-tidwib jinġabar quddiem il-ponta, imbagħad jieqaf. Id-distanza li tiġi rtirata hija d-daqs tal-isparatura tiegħek. Kwalunkwe tidwiba li tnixxi lura fuq it-titjiriet jew wara ċ-ċirku tal-kontroll jikkorrompi dak il-kejl.
Fl-aħħarnett, il-kamin jinjetta. Jieqaf idur u jmexxi 'l quddiem bħal planġer, u jġiegħel id-dewweb minn ġo ż-żennuna. Dan ir-rwol doppju, li jdur u li jirreċiproka, jifred kamin ta 'injezzjoni minn kamin ta' estrużjoni.
Ir-Rwol tal-Barmil fit-Trasferiment tas-Sħana u l-Konteniment
Il-kanna hija reċipjent tal-pressjoni ta 'preċiżjoni b'toqba msaħħna. Fiha pressjoni ta 'injezzjoni, tittrasferixxi s-sħana mill-meded fil-polimeru, u tipprovdi l-ħajt iebes li kontrih il-kamin iqaxxar il-materjal.
It-toqba tagħha għandha tibqa' tonda, dritta, u stretta b'mod dimensjonali. Meta l-bore jilbes oversize, it-tneħħija bejn it-titjira bil-kamin u l-ħajt tal-kanna tikber. Dewweb imbagħad tnixxi lura fuq it-titjiriet minflok timxi 'l quddiem, u r-rata tal-plastifikazzjoni tonqos.
It-tisħin tal-kanna huwa f'żoni, ġeneralment għalf, kompressjoni, u kejl, kull wieħed bil-kontrollur u termokoppja tiegħu stess. Thermocouple drifted f'żona waħda jista 'jsajjar materjal għal xhur filwaqt li l-wiri jaqra normali.
Kif il-kamin u l-kanna jaħdmu flimkien bħala sistema
Iż-żewġ partijiet jaħdmu bħala par imqabbla, u n-numru li jiddeskrivi l-par huwaclearance radjali: nofs id-differenza bejn id-dijametru tat-toqba tal-kanna u d-dijametru tat-titjira bil-kamin.
It-tneħħija hija żgħira mid-disinn. Ir-regola ġenerali tal-industrija għal sett ġdid hija bejn wieħed u ieħor 0.001 pulzier ta 'spazju għal kull naħa għal kull pulzier ta' dijametru tal-kamin. Fuq kamin ta’ 60 mm (madwar 2.36 in), li jinżel qrib 0.06 mm għal kull naħa. It-tpinġija tal-bini tiegħek hija l-awtorità, u dejjem għandu jkun in-numru li tiċċekkja kontrih.
Dak id-distakk żgħir jagħmel xogħol reali. Jiġiegħel lill-polimeru jqaxxar mal-ħajt tal-kanna minflok ma jiżloq. Id-doppju tal-clearance u l-shearing idgħajjef, it-tidwib inaqqas, il-produzzjoni tinżel, u l-magna tipprova tikkumpensa bis-sħana li m'għandhiex bżonn.
Is-sostituzzjoni ta 'parti waħda waħedha rari tiffissa par milbus. Kamin ġdid ġewwa barmil milbus jirrestawra biss nofs l-ispazju mitluf, u n-nuqqas ta 'qbil jilbes il-parti l-ġdida aktar malajr milli suppost.
Anatomija ta 'Injection Molding Screw
Kamin ta 'injezzjoni standard jaqsam fi tliet żoni flimkien ma' assemblaġġ tal-ponta. Kull żona għandha xogħol, u kull waħda tfalli b'mod li tista 'tagħraf.
| Żona | Fond tal-kanal | Job | Liema falliment jidher |
|---|---|---|---|
| Għalf | Fond | Ħu gerbub, iwassalhom 'il quddiem | Bridging, ġuħ, għalf erratiku, irkupru inkonsistenti |
| Kompressjoni (transizzjoni) | Tnaqqis | Kumpatta u dewweb il-polimeru mal-ħajt tal-kanna | Unmelts, taħlit ħażin, din iż-żona jilbes l-ewwel |
| Kejl | Baxx | Omoġenizza u ppumpja tidwib konsistenti | Varjazzjoni sparatura, spikes tat-temperatura |
| Tip u ċ-ċirku iċċekkja | — | Issiġilla kontra l-fluss lura waqt l-injezzjoni | Drift daqs shot, shots qosra, telf ta 'kuxxin |
Żona tal-Għalf
Il-kanali fil-fond jaqbdu gerbub mill-gerżuma tad-delu u jmexxuhom 'il quddiem bħala solidi. Din iż-żona ma tantx idub. Hija twassal.
Problemi ta 'għalf maskrade bħala problemi ta' tidwib. Jekk gerbub pont fil-gerżuma, jew is-sezzjoni ta ' l-għalf runs wisq sħun u gerbub irattab u stick kmieni, il-kamin starves. Il-ħin tal-irkupru jitbandal, u jsegwi d-daqs tal-isparatura. Iċċekkja t-tkessiħ tal-griżmejn tal-għalf qabel ma twaħħal fil-ġeometrija.
Żona ta' Kompressjoni (Tranżizzjoni).
Il-kanal isir aktar baxx tul din it-taqsima. Dik l-islowwing għafas il-polimeru kontra l-ħajt tal-kanna sħun u jiġġenera s-sħana ta 'shear li tagħmel it-tidwib.
Iż-żona tal-kompressjoni hija fejn l-ilbies jikkonċentra. Il-quċċati tal-pressjoni hawn, u l-mili li joborxu jitħanaw l-aktar hawn. Meta tkejjel kamin milbus, dan huwa fejn issib in-numri l-ewwel.
Żona tal-kejl
Kanali baxxi u ta' fond kostanti omoġenizzaw it-tidwib u jippompjawha 'l quddiem bi pressjoni kostanti. Din iż-żona tiddetermina l-konsistenza minn sparatura għal sparatura.
L-ilbies taż-żona tal-kejl jidher bħala varjazzjoni tal-isparatura u t-temperatura tat-tidwib li qed jogħlew fl-istess punti stabbiliti. Il-kamin qed jaħdem aktar biex iċċaqlaq l-istess materjal.
Ponta tal-Invita, Ċirku Iċċekkja & Valv Non-Ritorn
L-assemblaġġ taċ-ċirku ta 'kontroll, xi kultant imsejjaħ il-valv ta' non-ritorn, jistħoqqlu aktar attenzjoni milli jieħu. Tpoġġi fil-ponta tal-kamin u tagħmel xogħol wieħed: waqt l-injezzjoni tissiġilla, għalhekk id-dewweb jidħol fil-moffa minflok lura fuq il-kamin.
Meta tieqaf tissiġilla, ikollok varjazzjoni fid-daqs tal-isparatura, shots qosra, u kuxxin li jisparixxi. Molders jqattgħu ġimgħat jaġġustaw il-pressjoni tal-injezzjoni, iżżomm il-ħin, u t-temperatura jiġru wara dan. Xejn minnu ma jaħdem, minħabba li t-tidwib qed jaħrab lura minn ċirku milbus.
Tliet sinjali jindikaw iċ-ċirku ta 'kontroll speċifikament. Il-kuxxin ivarja sparatura għal sparatura aktar milli tibqa kostanti. Il-piż tal-isparatura jinqala’ waqt li l-magna tirrapporta rkupru normali. U proċess li jista 'jiġi ripetut f'daqqa jsir erratiku mingħajr bidla fir-reżina jew l-issettjar.
Parametri tal-Ġeometrija tal-Invita Ewlenin
Erba 'numri jiddeskrivu kamin ta' injezzjoni. Ifhimhom, u kwotazzjoni ta 'fornitur tieqaf tkun kaxxa sewda.
Proporzjon L/D: Definizzjoni, Formula, u Valuri Rakkomandati bir-Reżina
Proporzjon L/Dhuwa t-tul tax-xogħol tal-kamin diviż bid-dijametru ta 'barra tiegħu. Kamin 22 darba itwal milli huwa wiesa 'għandu L/D ta' 22:1. Il-formula hija sempliċiment L diviża b'D, u l-proporzjon tiskala bid-daqs: kamin ta '50 mm f'22:1 għandu tul ta' ħidma ta '1,100 mm.
L/D tikkontrolla kemm għandu spazju l-kamin biex jiddewweb, jitħallat u omoġenizza. Itwal jagħti aktar kapaċità ta 'tidwib u taħlit aħjar. Iqsar jagħti inqas ħin ta 'residenza, li jipproteġi reżini sensittivi għas-sħana.
Il-viti tal-injezzjoni jimxu iqsar mill-viti tal-estrużjoni. Il-kamin jipprepara tir wieħed kull darba aktar milli ippumpjar kontinwament, u l-materjal joqgħod fil-kanna bejn shots. FilMolding ta 'injezzjoni ta' proporzjon L/Dprattika, il-biċċa l-kbira tal-magni jaqgħu bejn 18:1 u 25:1, b'20:1 sa 22:1 komuni fuq magni għal skopijiet ġenerali.
Ir-reżini sensittivi għas-sħana bħall-PVC jiffavorixxu t-tarf iqsar, għalhekk il-materjal iqatta 'inqas ħin sħun. Il-plastiks tal-inġinerija li jeħtieġu tidwib bir-reqqa jiffavorixxu t-tarf itwal. Il-gwida tal-proporzjon L/D tagħna tkopri l-kompromessi fil-fond.
Proporzjon ta 'Kompressjoni: Kif Taffettwa Shear Heat u Tidwib Kwalità
Proporzjon ta' kompressjoniiqabbel il-fond tal-kanal fiż-żona tal-għalf mal-fond tal-kanal fiż-żona tal-metraġġ. Kamin b'kanal tal-għalf tliet darbiet aktar fil-fond mill-kanal tal-metraġġ tiegħu għandu proporzjon ta 'kompressjoni ta' 3:1.
Il-proporzjon tal-kompressjoni jistabbilixxi kemm il-kamin jaħdem il-materjal. Kompressjoni ogħla tfisser aktar shear, aktar sħana mekkanika, u tidwib aktar aggressiv. Kompressjoni aktar baxxa tittratta l-polimeru bil-mod.
Qabbel mar-reżina, mhux ma' preferenza għal numru akbar. Polyolefins b'viskożità baxxa jeħtieġu shear pożittiv biex jiddewweb b'mod nadif. Reżini sensittivi għas-sħana bħall-PVC, PC, u POM jiddegradaw taħt shear li PE se shrug off. Il-gwida tal-proporzjon tal-kompressjoni tagħna taħdem permezz tal-firxiet.
Il-Fond tat-Titjira, il-Wagħa tal-Kanal, u l-Impatt Tagħhom fuq l-Output
Il-proporzjon tal-kompressjoni huwa proporzjon, u żewġ viti bl-istess proporzjon jistgħu jġibu ruħhom b'mod differenti. Il-fond assolut huwa importanti.
Kanal tal-kejl fil-fond jiċċaqlaq aktar materjal għal kull rivoluzzjoni, u jgħolli r-rata tal-plastifikazzjoni, iżda jitħallat inqas bir-reqqa u jagħti tidwib inqas uniformi. Kanal tal-metraġġ baxx jitħallat aħjar u jagħti temperatura aktar konsistenti, bi produzzjoni aktar baxxa għal kull dawra.
Il-wisa' tat-titjira u l-angolu tal-helix jaffettwaw l-effiċjenza tat-trasport u l-shear li l-materjal jara fl-art tat-titjira. Dawn huma dettalji tad-disinn li tispeċifika billi tiddeskrivi l-proċess tiegħek lil disinjatur tal-kamin, mhux numri li għandek tagħżel minn tabella.
Dijametru tal-Invita u Relazzjoni tad-Daqs tal-Isparatura
Id-dijametru tal-kamin jistabbilixxi l-kapaċità tal-isparatura tal-magna. Kamin akbar tisposta aktar volum għal kull millimetru ta 'vjaġġ 'il quddiem, u għalhekk jagħti sparatura akbar.
Ir-regola prattika hija faxxa ta 'kumdità, mhux limitu iebes. Mexxi sparatura li tuża frazzjoni żgħira tal-kapaċità tal-kanna u l-materjal joqgħod fil-kanna twil wisq, iċekkjar permezz tas-sħana u degradanti. Mexxi b'kapaċità kważi sħiħa u titlef il-kuxxin meħtieġ għall-ippakkjar konsistenti.
Ħafna mill-molders jimmiraw sparatura x'imkien fin-nofs tal-firxa użabbli tal-barmil. Jekk il-parti tiegħek tiltaqa 'barra minn dik il-medda, it-tiswija korretta hija dijametru tal-kamin differenti, mhux iffissar ta' magna aktar diffiċli.
Hawnhekk hawn it-tabella tad-dimensjonijiet ippubblikati tagħna, li turi kif il-kapaċità tal-isparatura ssegwi d-daqs tal-kamin u l-kanna madwar il-firxa li nibnu. Użaha biex issib il-magna tiegħek, jew biex tiċċekkja s-sanità tad-dijametru li fornitur qed jikkwotak.
| sparatura (g) | Kamin Ø × tul (mm) | Kanna Ø × tul (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Żewġ affarijiet biex taqra minnha. Il-kapaċità tal-isparatura titla 'b'dijametru, kif titlob il-fiżika. U d-dijametru ta 'barra tal-barmil jikber miegħu, u huwa għalhekk li kamin akbar qatt ma huwa aġġornament b'xejn: hija klassi ta' daqs tal-magna differenti.
Tipi ta 'viti tal-iffurmar tal-injezzjoni: liema waħda għandek bżonn?
Ħames familji kamin ikopru kważi kull applikazzjoni ta 'injezzjoni. It-tajjeb jiddependi fuq ir-reżina tiegħek u dak li titlob il-parti tiegħek.
| Tip tal-kamin | X'tagħmel | L-aħjar għal | Dgħjufija |
|---|---|---|---|
| Għan ġenerali (GP) | Titjira waħda, tliet żoni standard | PE, PP, PS, ABS, il-biċċa l-kbira tar-reżini tal-komoditajiet | Ġeometrija ta' kompromess; tissielet ma 'reżini eżiġenti |
| Ostaklu | It-tieni titjira tifred is-sodda solida mill-pool tat-tidwib | Tidwib aħjar, produzzjoni ogħla, partijiet mhux sensittivi għat-tidwib | Jiswa aktar; overkill fuq reżini faċli |
| Taħlit / taħlit | Żid sezzjonijiet ta 'taħlit ta' Maddock jew pin | Masterbatch tal-kulur, komposti mimlija, partijiet sensittivi għall-istrixxi | Shear żejjed; ħażin għal reżini sensittivi għas-sħana |
| Vented (f'żewġ stadji) | Iż-żona ta 'dekompressjoni flimkien mal-port tal-vent tiġbed il-volatili | Reżini igroskopiċi fejn it-tnixxif ma jkunx prattiku | Kumpless; vent jista drool jekk mhux imqabbla |
| Speċifiku għall-PVC | Kompressjoni baxxa, uċuħ illustrati, ebda spots mejta | PVC riġidu u flessibbli | Mibnija apposta; mhux kamin għal skopijiet ġenerali |
Invita għal Għan Ġenerali (GP): L-aktar Komuni, Aħjar Għal?
Il-kamin GP huwa kompromess, u wieħed tajjeb. Imexxi PE, PP, PS, u ABS b'mod aċċettabbli, li jkopri l-biċċa l-kbira tal-iffurmar tal-komoditajiet. Il-bennejja tal-magni jibagħtuha bħala standard minħabba li hija l-iktar default sikura meta ma jkunux jafu x'se taħdem.
Il-kompromess jiswik meta r-reżina ssir eżiġenti. Kamin GP fuq najlon mimli ħġieġ jilbes malajr. Kamin GP fuq PVC riġidu jiddegrada l-materjal. Kamin GP imbuttat għal produzzjoni massima fuq parti ta 'ħajt irqiq jagħti unmelts. Meta xi wieħed minn dawn jiddeskrivi l-proċess tiegħek, kamin mibni apposta jħallas għalih innifsu f'ruttam biss.
Invita tal-Barriera: Separazzjoni u Omoġeneità Tidwib Aħjar
Kamin tal-barriera żżid it-tieni titjira miż-żona tat-tidwib. Dik it-titjira tifred fiżikament il-pritkuni solidi li jifdal mit-tidwib diġà ffurmat, u żżomm is-solidi ppressati mal-ħajt tal-kanna sħun fejn ikomplu jiddewweb.
Mingħajr ostaklu, partiċelli solidi jinħbew ġewwa l-pool tat-tidwib, iżolati mill-ħajt, u jistgħu jgħixu saż-żennuna bħala unmelts. B'wieħed, tidwib jispiċċa aktar kompletament u aktar konsistenti.
Il-ħlas huwa uniformità aħjar tat-tidwib fl-istess produzzjoni jew ogħla, li turi bħala inqas unmelts, kontroll tal-isparatura aktar strett, u tieqa tal-proċess usa '. Molders li jmexxu ippakkjar b'ħajt irqiq, partijiet ottiċi, jew xi ħaġa sensittiva għat-tidwib għandhom jitolbu wieħed b'isem.
Invita tat-Taħlit / Taħlit: Għal Materjali Masterbatch Mimlijin u tal-Kulur
Il-viti tat-taħlit żid sezzjoni dedikata għat-taħlit, ġeneralment ħdejn il-ponta. Is-sezzjonijiet Maddock (skanalat) iġġiegħel id-dewweb permezz ta 'lakuni dojoq, u jkissru partiċelli mhux imdewweb permezz ta' shear. Il-mixers tal-pin jaqsmu u jgħaqqdu mill-ġdid il-fluss, iqassmu l-kulur u l-mili.
Uża waħda meta l-istrixxi tal-kulur hija problema ta 'kwalità, meta t-tixrid tal-masterbatch ikun importanti, jew meta d-distribuzzjoni tal-mili tmexxi l-prestazzjoni tal-parti. Il-kompromess huwa miżjud shear, li jagħmel is-sezzjonijiet tat-taħlit l-għażla ħażina għal reżini sensittivi għas-sħana li diġà huma qrib il-limitu ta 'degradazzjoni tagħhom.
Vented / Degassing Invita: Għal Reżini Igroskopiċi
Kamin b'vent imexxi żewġ stadji. L-ewwel stadju jiddewweb, imbagħad il-kanal japprofondixxi f'daqqa, u twaqqa' l-pressjoni tat-tidwib għal kważi żero f'port tal-vent maqtugħ fil-kanna. L-umdità u l-volatili jaħarbu hemmhekk, ħafna drabi taħt vakwu. It-tieni stadju mbagħad jerġa 'jagħmel pressjoni fuq it-tidwib għall-injezzjoni.
Dan jaħdem għal reżini igroskopiċi fejn it-tnixxif ma jkunx prattiku jew mhux affidabbli. Jġorr ukoll riskju: jekk iż-żewġ stadji ma jaqblux, id-dewweb timbotta 'l barra mill-port tal-vent minflok il-gass. Kamin ventilat u barmil ventilat għandhom ikunu ddisinjati flimkien, u għalhekk huma speċifikati bħala sett u mhux retrofitted b'mod każwali.
Disinn tal-Invita Speċifiku għall-PVC: Għaliex il-Viti Standard Jfallu bil-PVC
PVC riġidu jikkastiga kamin standard f'żewġ modi f'daqqa. Jiddegrada taħt shear, jirrilaxxa l-klorur tal-idroġenu, li mbagħad jissaddad l-azzar li jkun qiegħed fuqu. Il-ħsara tibda qabel l-operatur jara difett.
Kamin tal-PVC iwieġeb iż-żewġ theddidiet. Kompressjoni baxxa żżomm shear ġentili. Uċuħ illustrati u ġeometrija mingħajr spots mejta iwaqqfu l-materjal milli jistaġna u jissajjar. Is-sett kważi dejjem jeħtieġ reżistenza għall-korrużjoni fit-trattament tal-wiċċ, mhux biss reżistenza għall-ilbies. TagħnaGwida tal-kanna tal-kamin tal-PVCtkopri l-kimika, u tagħnabtieti konikali twin screwiservu PVC fuq in-naħa tal-estrużjoni.
Kif Agħżel il-Barmil tal-Kamin Dritt għar-Reżina Tiegħek
L-għażla tar-reżina tmexxi kull deċiżjoni oħra fuq il-paġna: ġeometrija, azzar u wiċċ. Aqra t-tabella, imbagħad aqra n-noti taħtha, għax in-noti jġorru t-twissijiet.
| Reżina | L/D tipiku | Proporzjon ta 'kompressjoni tipiku | Tip tal-kamin | Noti speċjali |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP jew barriera | Maħfra. Jeħtieġ shear pożittiv biex jiddewweb b'mod nadif |
| PS / ġenbejn | 20:1 – 22:1 | 1.8:1 – 2.5:1 | GP | Viskożità baxxa, idub faċilment. Taħlit ġentili fuq HIPS |
| ABS | 20:1 – 24:1 | 2.0:1 – 2.5:1 | GP jew barriera | Amorfu. Watch shear heat, strixxi juru faċilment |
| PC u plastiks tal-inġinerija | 22:1 – 25:1 | 2.0:1 – 2.5:1 | Barriera jew GP, shear baxx | Temperatura għolja tat-tidwib, tieqa dejqa. L/D itwal, kompressjoni ġentili |
| PVC riġidu | 18:1 – 20:1 | 1.6:1 – 2.5:1 | Speċifiku għall-PVC | Ir-reżistenza għall-korrużjoni mhix fakultattiva. Ħin ta' residenza qasir |
| PVC flessibbli | 18:1 – 20:1 | 2.0:1 – 2.8:1 | Speċifiku għall-PVC | Aktar maħfra milli riġidu, għadu korrużiv |
| PET (preforma) | 20:1 – 24:1 | Mejter baxx u preċiż | PET mibni apposta | Nixxef jew iddegradaha. Shear baxx, residenza minima, uċuħ illustrati |
| POM (aċetal) | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP, shear baxx | Jiddegrada drastikament jekk jissaħħan iżżejjed. Kontroll preċiż tat-temperatura |
| Mimli bil-ħġieġ / joborxu | Għal kull reżina bażi | Għal kull reżina bażi | Tip ta 'bażi + wiċċ iebes | Il-ġeometrija ssegwi r-reżina bażi. Il-wiċċhuwa dak li jinbidel: mur bimetalliku |
Kif tuża din it-tabella:dawn huma firxiet u punti tat-tluq tipiċi ppubblikati, mhux speċifikazzjonijiet. Il-magna tiegħek, il-grad tiegħek, il-parti tiegħek, u l-output tiegħek jibdlu n-numri. Disinjatur bil-kamin jikkonferma l-ġeometrija finali kontra l-proċess reali tiegħek. Qatt tordna minn tabella ġenerika mingħajr dik il-konversazzjoni.
PP u PE: Semi-kristallin, Shear Moderat
Il-poliolefini huma l-każ faċli. Huma jittolleraw shear, jiddewweb fuq tieqa wiesgħa, u jaħfer kamin GP. Kompressjoni moderata għal ogħla taħdem tajjeb, minħabba li dawn ir-reżini ta 'viskożità baxxa jeħtieġu shear pożittiv biex jiddewweb b'mod nadif aktar milli jiżolqu minn nofs imdewweb.
Imbotta l-output b'mod qawwi fuq ħitan irqaq, u kamin tal-barriera jaqla 'l-ispiża tiegħu billi jagħti tidwib aktar komplut bl-istess veloċità.
ABS u PS: Amorfu, Watch the Shear Heat
Ir-reżini amorfu jirtab fuq medda aktar milli jiddewweb f'punt li jaqtgħu. PS jaħdem b'kompressjoni baxxa għax idub daqshekk faċilment. ABS jeħtieġ aktar kura: juri strixxi u splay meta tiddegrada, u s-sħana ta 'shear hija ġeneralment ir-raġuni.
Jekk il-partijiet ta' l-ABS jinfirxu u s-settpoints tiegħek jidhru korretti, jissuspetta shear qabel ma tissuspetta li d-dryer. Proporzjon ta 'kompressjoni aggressiva fuq reżina amorfa sensittiva għas-sħana timmanifattura d-difetti tagħha stess.
PC u Plastics tal-Inġinerija: Temperatura Għolja, Itwal L/D
PC, najlon, PBT, u l-qraba tagħhom jiddewweb għoli u jiddegradaw mill-qrib fuq dak. Jeħtieġu tidwib bir-reqqa, li jargumenta għal L/D itwal, iżda jikkastigaw ukoll il-ħin ta 'residenza, li jargumenta kontra ż-żamma tat-tidwib f'barmil kbir.
Ir-riżoluzzjoni hija itwal L/D b'kompressjoni ġentili u sparatura ta 'daqs korrett. Ikseb id-daqs tal-isparatura ħażin fuq il-PC u l-materjal jiċċirkola permezz tas-sħana sakemm isfar, ma jimpurtax kemm hu tajjeb il-kamin.
PVC Riġidu u Flessibbli: Reżistenza għall-Korrużjoni Kritika
Kollox hawn fuq dwar il-PVC japplika għall-għażla. PVC riġidu joqgħod fit-tarf baxx kemm ta 'L/D kif ukoll tal-kompressjoni, minħabba li l-ħin u l-shear huma t-tnejn għedewwa. It-trattament tal-wiċċ għandu jirreżisti l-korrużjoni, mhux biss il-brix, u dan ibiddel l-għażla tal-liga ġewwa barmil bimetalliku.
PET u POM: Shear Baxx, Kontroll Preċiż tat-Temperatura
Il-PET huwa igroskopiku. L-ilma fit-tidwib idrolizza l-ktajjen tal-polimeru, inaqqas il-viskożità intrinsika, u jħalli l-preformi fraġli u mċajpra waqt li l-magna tidher qisha qed taħdem sew. Nixxef ir-reżina sew, mexxi low shear, żomm ir-residenza qasira, u speċifika uċuħ illustrati sabiex ma jiffurmawx depożiti.
POM jittollera kompressjoni ordinarja iżda jiddegrada drastikament meta jissaħħan iżżejjed, u l-prodotti tad-degradazzjoni tiegħu huma perikolużi. Il-kontroll tat-temperatura u d-dixxiplina tal-ħin tar-residenza huma importanti aktar minn ġeometrija għaqlija.
Materjali Mimlijin bil-Ħġieġ u Abrasivi: Il-Linja ta '30%.
Hawnhekk hawn l-aktar regola ċara fuq il-paġna, u hija numru, mhux sentiment.Fibra tal-ħġieġ sa 30%: sett 38CrMoAlA nitrurat jimmaniġġaha.Nibnu u nikklassifikaw il-viti tal-injezzjoni nitrurati tagħna eżattament għal dak, imkessħa u ttemprati, imbagħad nitrurati bil-gass għal kaxxa ta '0.5–0.8 mm f'950–1050 HV.
Aktar minn 30% tal-ħġieġ, jew b'mili minerali u ritardant tal-fjammi fuq nett, il-wiċċ irid jinbidel.Il-każ nitrured huwa saff ta 'diffużjoni, u l-mili li joborxu jaqta' minnu ħafna aktar kmieni milli jistħoqqlu l-azzar taħt.
Dan huwa meta abarmil bil-kamin bimetallikuma jibqax aġġornament u jsir l-ispeċifikazzjoni korretta: liga iebsa sprejjat iċ-ċirku sħiħ madwar iż-żona tal-ilbies tat-toqba, filwaqt li l-ebusija ta 'ġewwa sa 62 HRC. Il-ġeometrija għadha ssegwi r-reżina bażi. Il-wiċċ biss jinbidel. Tagħnagwida bimetallika vs nitruredjaħdem permezz tal-loġika tal-ispiża.
Tipi ta 'kanna, Materjali, u Trattamenti tal-wiċċ
Il-barmil ma jonqosx b'mod drammatiku. Jiftaħ, bil-kwiet, u jieħu l-output tiegħek magħha. Il-materjal u l-wiċċ jiddeċiedu kemm dan jieħu.
Barrel ta' l-Azzar Nitrurat Standard: Applikazzjonijiet u Limiti
In-nitriding ixerred in-nitroġenu fil-wiċċ tal-azzar, u jifforma każ iebes. Aħna nitrur bil-gass il-viti ta 'l-injezzjoni 38CrMoAlA tagħna f'500–560 °C, li nipproduċu saff nitrurat b'ħxuna ta' 0.5–0.8 mm f'950–1050 HV. Dan iżid ir-reżistenza għall-ilbies bi 30-40% fuq l-azzar mhux ittrattat.
L-azzar bażi huwa mkessaħ u ittemprat l-ewwel, li jgħolli r-reżistenza għall-ilbies tal-shear b'50% waħdu. Flimkien, dawk iż-żewġ passi jagħtu ħajja ta 'servizz ta' bejn wieħed u ieħor 10,000–20,000 siegħa fuq reżini mhux korrużivi bħal PE u PP.
Il-limitu tiegħu huwa l-fond tal-każ. Ladarba l-brix taqta 's-saff tan-nitrur, il-qalba artab ta' taħt tilbes malajr. Aħna nikklassifikaw il-viti tal-injezzjoni nitrurati tagħna għal komposti rinfurzati bil-fibra tal-ħġieġ sa 30% (PA flimkien mal-fibra tal-ħġieġ, pereżempju). Aktar minn hekk, jew fuq reżini korrużivi, il-każ tan-nitrur huwa outmatched u l-wiċċ irid jinbidel.
Barmil Bimetalliku: Kostruzzjoni, Spiża, u Meta Jħallas
Barmil bimetalliku jżomm korp ta 'l-azzar liga u fjusis liga ta' xedd separata fit-toqba. Fuq il-btieti tagħna nisprejjaw liga iebsa madwar iċ-ċirku sħiħ taż-żona ta 'l-ilbies tat-toqba, u nġibu l-ebusija ta' ġewwa għal 62 HRC.
Dan huwa tip differenti ta 'protezzjoni min-nitriding. Każ nitrurat huwa saff ta' diffużjoni mkejjel fi frazzjonijiet ta' millimetru. Bore ta 'liga sprejjat jew imdewweb huwa saff ta' metall differenti, u l-mili li joborxu għandu jgħaddi minnu kollu.
Il-liga hija magħżula għat-theddida. Uċuħ b'ħafna karbur u tungstenu-karbur jirreżistu l-brix minn ħġieġ u mili minerali. Ligi li jġorru n-nikil jirreżistu l-korrużjoni minn PVC u komposti ritardanti tal-fjammi. Agħżel il-liga ħażina u tkun ħallset għal barmil bimetalliku li ssolvi l-problema ħażina.
Iħallas kull meta l-għalf tiegħek ikun joborxu jew korrużiv. L-aritmetika hija sempliċi: jekk sett bimetalliku jdum diversi drabi sakemm wieħed nitrured fuq il-materjal tiegħek, il-prezz tax-xiri ogħla jaqsam għal spiża aktar baxxa fis-sena, qabel ma tgħodd ir-ruttam u l-perijodi ta 'waqfien li tevita.
Segmentat vs Monolithic Barrel: Flessibilità vs Preċiżjoni
Kanna monolitika (biċċa waħda) hija maħduma minn korp wieħed. Iżomm id-dritta u l-konċentriċità l-aħjar, u hija n-norma għall-iffurmar tal-injezzjoni, fejn il-preċiżjoni tmexxi l-konsistenza tal-isparatura.
Btieti segmentati bolt flimkien minn sezzjonijiet, li jippermetti li sezzjoni milbusa tiġi sostitwita mingħajr skrappjar tal-kanna kollha, u tippermetti li l-portijiet tal-vent jitqiegħdu b'mod flessibbli. Il-kummerċ huwa allinjament: kull ġonta hija opportunità għal allinjament ħażin, u l-magni ta 'l-injezzjoni huma inqas li jaħfer dak minn estrużuri komposti.
Azzar Bażi u l-Għażliet tal-wiċċ Li Joqogħdu fuqu
38CrMoAlAhuwa l-azzar bażi aħna magna viti injezzjoni tagħna minn, u huwa default ta ' l-industrija għal raġuni. Il-kimika tal-kromju-molibdenu-aluminju tagħha hija mfassla għan-nitriding: l-aluminju jifforma nitruri iebsa u stabbli fil-każ filwaqt li l-qalba tibqa 'iebsa.
L-azzar bażi jġorr it-tagħbija mekkanika. Il-wiċċ ta 'fuq jieħu l-ilbies, u dak huwa fejn tinsab l-għażla reali. Bħala amanifattur tal-kanna bil-kaminaħna nipprovdu l-firxa sħiħa tal-wiċċ, u kull wieħed iwieġeb theddida differenti:
- Nitriding— Saff ta’ 0.5–0.8 mm f’950–1050 HV. Reżini nadif, fibra tal-ħġieġ sa 30%.
- Kisi bimetalliku— liga iebsa magħquda madwar iż-żona tal-ilbies tat-toqba, bore għal 62 HRC. Dazju li joborxu u korrużiv.
- Bexx tal-karbur tat-tungstenu— għall-aktar każijiet iebsa tal-brix.
- Kisi tal-kromju— wiċċ lixx, li jiffavorixxi r-rilaxx. Jgħin fil-bidliet tal-kulur u t-twaħħil, mhux bil-brix qawwi.
- Azzar li ma jsaddadx— meta r-reżistenza għall-korrużjoni jew il-purità tal-materjal twassal ir-rekwiżit aktar milli l-ilbies.
Il-gwida tal-materjali tal-kanna tal-kamin tagħna tqabbel l-azzar bażi b'mod sħiħ.
Trattamenti tal-wiċċ Imqabbla
| Materjal / trattament | Ebusija | Ilbes reżistenza | Reżistenza għall-korrużjoni | L-aħjar għal |
|---|---|---|---|---|
| 38CrMoAlA, nitrurat | 950–1050 HV, saff 0.5–0.8 mm | Tajjeb | Moderat | PE, PP, PS, ABS; fibra tal-ħġieġ sa 30%. In-nuqqas ekonomiku |
| Kisi bimetalliku | Bore għal 62 HRC | Eċċellenti | Tajjeb | Mimli bil-ħġieġ 'il fuq minn 30%, mimlija bil-minerali, mitħun mill-ġdid, dazju li joborxu |
| Bexx tal-karbur tat-tungstenu | Għolja ħafna | Eċċellenti | Tajjeb | L-aktar każijiet iebsa tal-brix |
| Kisi tal-liga b'bażi tan-nikil | Magħżula għal kull formulazzjoni | Tajjeb | Eċċellenti | PVC, fluworopolimeri, ritardanti tal-fjammi |
| Kisi tal-kromju iebes | Iebsa, irqaq ħafna | Moderat | Tajjeb | Rilaxx bla xkiel, bidliet fil-kulur aktar faċli, anti-stick |
| Azzar li ma jsaddadx | Għal kull grad | Moderat | Eċċellenti | Applikazzjonijiet immexxija mill-korrużjoni jew mill-purità |
Speċifika l-wiċċ għall-għalf maħmuġ il-linja fil-fatt se taħdem, mhux l-aktar nadif. L-ispeċifikazzjoni għall-każ nadif huwa l-aktar mod komuni li sett ġdid imut kmieni.
Manutenzjoni: Kif tikseb Kull Siegħa li s-Sett Jista' Jagħti
Il-manutenzjoni ma tirreġġax lura l-ilbies. Twaqqafek milli żżid xedd evitabbli fuq it-tip inevitabbli, u jagħtik id-dejta biex tippjana s-sostituzzjoni minflok tirreaġixxi għaliha.
Lista ta' Kontroll ta' Spezzjoni ta' Rutina
| Frekwenza | X'għandek tiċċekkja | Għaliex |
|---|---|---|
| Kull shift | Temperatura tat-tidwib vs normali, ħin ta 'rkupru, konsistenza tal-kuxxin, tagħbija tal-mutur | Dawn jinqalgħu qabel ma jidhru d-difetti |
| Kull materjal jew bidla fil-kulur | Tnaddaf bis-sħiħ; spezzjona t-tindif għal biċċiet suwed jew materjal degradat | Specks tfisser spots mejta jew degradazzjoni x'imkien |
| Kull xahar | Ivverifika thermocouples u heater bands; iċċekkja t-tkessiħ tal-griżmejn tal-għalf | Senser immexxi jsajjar materjal għal xhur mingħajr ma jiġi osservat |
| Kull meta l-kamin ikun barra | Kejjel it-titjira OD u l-bore ID tal-kanna f'pożizzjonijiet immarkati; spezzjona ċ-ċirku tal-kontroll | Il-kamin huwa diġà barra. Għaxar minuti ta 'kejl hija data b'xejn |
| Mill-inqas kull sena (dazju li joborxu jew korrużiv) | Ġbid ippjanat: kejl sħiħ tal-ilbies, kontroll tal-allinjament, log il-qari | Mimli, PVC, u regrind dazju jilbes settijiet ferm aktar malajr minn raża nadifa |
Proċedura ta' Tnaddaf Xieraq Meta Tibdel ir-Reżini jew il-Kuluri
Tnaddaf qabel kull waqfa u kull bidla, mingħajr eċċezzjonijiet għal ġranet impenjattivi. Materjal li jitħalla jiksaħ ġewwa l-bittija jiddegrada, jaħmi fuq l-uċuħ, u jirritorna aktar tard bħala specks suwed fil-parti tal-klijent.
Uża kompost tat-tindif kummerċjali għal bidliet fil-kulur, għal għeluq, u qabel ma taqleb għal polimeru sensittiv għas-sħana. Virgin PE jew PP jimmaniġġjaw tranżizzjonijiet ta 'rutina bejn materjali kompatibbli. Reżini ta 'temperatura għolja bħal PC u PMMA jżommu aktar diffiċli u jeħtieġu tindif aktar aggressiv.
Purge qabel ma tintefa, mhux biss qabel ma tibda. Dak li tħalli f'barmil li jkessaħ isir il-problema li tiġġieled fl-istartjar li jmiss.
Kif Tkejjel it-tneħħija mill-kamin sal-kanna
Dan huwa l-kejl li jibdel l-opinjoni f'fatt, u ħafna mill-ħwienet jaqbżuha.
- Iġbed u naddaf il-kamin.Hot, b'għodda tar-ram jew tar-ram. Qatt barraxa tal-azzar, li jaqtgħu l-wiċċ ittrattat il-kamin jiddependi fuq.
- Immarka l-pożizzjonijiet tal-kejltul it-tul tax-xogħol: għalf, transizzjoni, u kejl fil-minimu.
- Kejjel titjira ODb'mikrometru ta 'barra f'kull pożizzjoni, filwaqt li qari f'diversi punti madwar iċ-ċirkonferenza biex jaqbad xedd irregolari.
- Kejjel l-ID tal-bore tal-kannab'bore gauge f'pożizzjonijiet u fond li jaqblu.
- Ikkalkula t-tneħħija radjali:naqqas titjira OD mill-bore ID u aqsam bi tnejn.
- Qabbel kontra t-tpinġija tal-biniu log kull qari bid-data u s-sigħat run.
Interpreta r-riżultat kontra l-approvazzjoni oriġinali, mhux kontra numru universali. Regola utli tal-ħanut: meta t-tneħħija kibret għal bejn wieħed u ieħor id-doppju tal-valur tal-bini, jew meta l-output naqas b'mod notevoli bl-istess veloċità tal-kamin, ibda tippjana s-sostituzzjoni. Il-gwida tal-kejl pass pass tagħna tkopri l-metodu fid-dettall sħiħ.
Skeda tat-Tindif u Tipi ta' Komposti ta' Tnaddaf
Qabbel il-kompost max-xogħol. Scrub tal-purges mekkaniċi (ħieles mill-brix) b'viskożità għolja. Purges kimiċi jattakkaw materjal degradat u karbonju. Il-purges tar-ragħwa jespandu biex jilħqu postijiet mejta li l-fluss laminari jonqoshom.
Intervalli deep-clean jiddependu fuq ir-reżina. Polimeri ta 'temperatura għolja jibnu karbonju aktar malajr u jeħtieġu tindif fil-fond aktar frekwenti. Tkun xi tkun tmexxi, żomm l-intervall fuq skeda aktar milli tistenna għal specks suwed biex tiskedah għalik.
Meta Tiswija vs Meta Tissostitwixxi
Qabbel l-ispiża għal kull sena ta 'servizz, mhux iż-żewġ tikketti tal-prezz. Rikostruzzjoni li tiswa n-nofs iżda tirritorna terz tas-snin hija l-għażla għalja moħbija.
Tiswija leans drittmeta l-ilbies huwa dimensjonali u moderat, il-metall bażiku huwa sod, din hija l-ewwel rebuild, u l-ġeometrija għadha taqbel għar-reżina tiegħek.
Sostituzzjoni leans drittmeta l-korrużjoni tkun maqluba fil-fond, meta l-kamin diġà nbena mill-ġdid qabel, meta l-materjal tiegħek inbidel u l-ġeometrija l-antika ma tibqax toqgħod, jew meta s-sett huwa daqs komuni li l-prezz ta 'sostituzzjoni tiegħu joqgħod qrib il-kwotazzjoni tat-tiswija.
Il-gwida tagħna tat-tiswija vs sostituzzjoni tistabbilixxi t-tabella sħiħa tad-deċiżjonijiet.
Ħażna u Immaniġġjar kif suppost ta 'Btieti ta' Screw Spare
Sett żejda huwa utli biss jekk ikun dritt u nadif meta jkollok bżonnu. Aħżen viti orizzontalment b'appoġġ tul it-tul, qatt ma jegħleb fuq il-ponta. Iksihom kontra s-sadid, żommhom mgħottija, u żomm il-folja tal-ispeċifikazzjonijiet u ċ-ċifri tal-ebusija mkejla mal-parti.
L-istrateġija ta 'rotazzjoni spare-setjiswa aktar minn kull ħlas iħaffef, u kważi l-ebda fornitur ma jgħidlek dan. Ixtri s-sostituzzjoni qabel ma s-sett attwali jfalli. Mexxi s-sett il-ġdid, ibgħat il-qadim għall-bini mill-ġdid waqt li l-produzzjoni tkompli, u żomm is-sett mibni mill-ġdid fuq l-ixkaffa bħala l-ispare.
Issa għandek rotazzjoni mingħajr waqfien mhux ippjanat, u kull sostituzzjoni futura ssir fuq l-iskeda tiegħek minflok fis-2 a.m. is-Sibt. L-istrateġija tiswa sett wieħed ta' kapital tax-xogħol u tħallasha lura l-ewwel darba li ma sseħħx tqassim.
Huwa l-Proċess jew il-Magni? Bieb tad-Deċiżjoni
Hawnhekk hawn is-sezzjoni li l-ebda kompetitur ma jikteb, u se jiffrankaw aktar ħin mill-bqija ta 'din il-gwida flimkien.
Meta jidher difett tal-iffurmar, il-biċċa l-kbira tat-timijiet jilħqu l-issettjar tal-magna. Temperatura, pressjoni ta 'wara, veloċità ta' injezzjoni, ħin ta 'żamma. Xi drabi dan huwa dritt. Iżda meta l-unità tal-plastifikazzjoni tintlibes, l-ebda setting ma jirkupra l-proċess, u ġimgħat jisparixxu fi tfittxija li qatt ma setgħet tirnexxi.
Mexxi din il-grada qabel ma tmiss setpoint ieħor.
1. Inbidel xi ħaġa?Lott ġdid tar-reżina, kolorant ġdid, proporzjon ġdid ta 'regrind, moffa ġdida, iffissar xi ħadd aġġustat? Jekk iva, chase l-bidla. Din hija problema ta' proċess sakemm jiġi ppruvat mod ieħor.
2. Id-difett deher f'daqqa, jew qasmet matul ġimgħat?Punti f'daqqa fuq bidla jew komponent miksur. Punti gradwali waqt l-ilbies. Ilbes ma jasalx matul il-lejl.
3. Il-kuxxin huwa konsistenti sparatura għal sparatura?Kuxxin inkonsistenti huwa ċ-ċirku tal-kontroll li jitkellem. Spezzjonaha qabel kull ħaġa oħra.
4. L-output niżel bl-istess veloċità tal-kamin, jew il-ħin ta 'rkupru jiġġebbed?Iż-żewġ punt fil-clearance, jiġifieri kamin jew xedd kanna. Is-settings ma jistgħux jirrestawraw it-tneħħija mitlufa.
5. It-temperatura tat-tidwib qed tiżdied f'setpoints mhux mibdula?Il-kamin qed jiġġenera sħana żejda ta 'shear, ġeneralment minħabba li qed jaħdem aktar kontra spazju milbus.
6. Do specks iswed jerġgħu lura wara kull tindif?Materjal qed alloġġ f'post mejta. Fuq sett anzjani, dak il-post mejta ħafna drabi jintlibes tneħħija li fiha tidwib degradat.
Tliet tweġibiet jew aktar "iva" fuq il-mistoqsijiet 3 sa 6 ifissru li l-magna qed tgħidlek li l-unità tal-plastifikazzjoni hija milbusa. Waqqaf l-irfinar. Iġbed il-kamin u kejjelha.
Il-kejl jieħu siegħa. Tiġi wara difett mekkaniku permezz tas-settings tieħu ġimgħat, u qatt ma tikkonverġi, għax it-tweġiba qatt ma kienet fil-kontrollur.
Gwida għas-soluzzjoni tal-problemi bit-Tabella tal-Kawżi Għerq
Kull difett hawn taħt jista 'jiġi minn proċess jew minn xedd mekkaniku. It-tabella ssemmi l-kamin u barmilkawża ewlenija, għax dik hija n-nofs li kulħadd iħalli barra.
| Problema | Sintomu | Kamin / għeruq tal-kanna | Azzjoni korrettiva |
|---|---|---|---|
| Strixxi suwed / marki tal-ħruq | Tiktek jew strixxi skuri fil-parti; agħar wara waqfien | Materjal degradat iddepożitat f'ispazju milbus jew f'post mejta; skurjat bore; wiċċ bil-kamin bil-ħsara | Tnaddaf fil-fond. Jekk ix-xkuk jerġgħu lura, iġbed u spezzjona. Iċċekkja għal punteġġ u clearance milbusa. Ibdel jekk is-sett ikun fih materjal |
| Daqs tal-isparatura / shots qosra inkonsistenti | Sparaturi tal-piż tal-isparatura; kuxxin ivarja sparatura għal sparatura | Iċċekkja ċ-ċirku ma jissiġillax(l-aktar komuni); titjiriet li jintlibsu li jħallu t-tidwib inixxi lura; barmil bore oversize | Spezzjona ċ-ċirku tal-kontroll l-ewwel. Imbagħad kejjel it-tneħħija. Is-settings mhux se jiffissaw valv ta 'non-return li jnixxi |
| Spiking tat-temperatura tad-dewweb | Temperatura attwali tat-tidwib 'l fuq mis-setpoints; kulur tal-materjal | Shear eċċessiv minn proporzjon ta 'kompressjoni ħażin; spazju milbus li jagħmel il-kamin jaħdem aktar; termokoppja drifted | Ivverifika termokoppji. Iċċekkja l-veloċità tal-kamin u l-pressjoni ta 'wara. Jekk il-ġeometrija hija ħażina għar-reżina, il-kamin huwa l-iffissar |
| Irkupru bil-mod / plastifikazzjoni fit-tul | Il-ħin tal-irkupru jinfirex; il-ħin taċ-ċiklu jikber | It-tneħħija milbusa li tnaqqas l-effiċjenza tal-ippumpjar; kwistjoni taqsima għalf; ġeometrija ħażina għar-reżina | Iċċekkja t-tkessiħ tal-griżmejn tal-għalf u l-għalf tal-pellets l-ewwel. Imbagħad kejjel it-tneħħija kontra t-tpinġija |
| Tagħbija tal-mutur li qed tiżdied / pressjoni ta 'wara | Amps tal-mutur li jitilgħu bi produzzjoni kostanti; allarmi tat-torque | Kamin li jkaxkar fit-toqba (allinjament ħażin, kamin mgħawweġ); shear eċċessiv; reżistenza tal-bini tal-materjal degradat | Iċċekkja l-allinjament u d-dritta tal-kamin. Kamin mgħawweġ jilbes naħa waħda tat-toqba u se jeqred barmil ġdid ukoll |
| Degradazzjoni tal-materjal / kulur | Sfar, tixrid, fraġilità, riħa | Ħin ta 'residenza twil wisq (sparatura żgħira wisq għall-kanna); shear aggressiva wisq; spots mejta li jżommu materjal | Iċċekkja l-proporzjon tad-daqs tal-isparatura mal-kapaċità tal-barmil. Naqqas shear. Fuq reżini sensittivi għas-sħana, kamin ta 'kompressjoni aktar baxxa jista' jkun l-unika soluzzjoni reali |
| Tħallat / partiċelli solidi parzjalment | Tikki iebsin; difetti bħal lenti; spots dgħajfa | Kapaċità ta 'tidwib insuffiċjenti: L/D qasir wisq, kompressjoni ħażina, output imbuttat lil hinn minn dak li l-kamin jista' jiddewweb, jew spazju milbus | Naqqas l-output jew aġġorna għal kamin barriera. Jekk is-sett jintlibes, l-ebda setting ma jirkupra t-tidwib |
| Strixxi tal-kulur / dispersjoni fqira | Kulur irregolari; masterbatch ma jinfirex | L-ebda sezzjoni tat-taħlit; kamin milbus taħlit ħażin; kamin ħażin għal kompost mimli jew ikkulurit | Speċifika taqsima tat-taħlit (Maddock jew pin). Ikkonferma li l-kamin mhux sempliċement mikula l-ewwel |
Streaks Iswed jew Marki tal-Ħruq
Polimeru degradat qed joqgħod x'imkien u jinfirex f'biċċiet. Il-postijiet tal-ħabi klassiċi huma tneħħija milbusa, toqba punteġġjata, ċirku ta 'kontroll bil-ħsara, u kwalunkwe post mejta fejn il-fluss jistaġna.
Tisfija fil-fond l-ewwel. Jekk it-tikek jiġu lura wara tindif bir-reqqa, il-materjal mhux sempliċement residwu. Qed jiġi manifatturat kontinwament minn post fil-magna tiegħek, u għandek bżonn tiġbed il-kamin u ssibha.
Daqs ta' Shot inkonsistenti jew Shots Qosra
Iċċekkja ċ-ċirku qabel ma tmiss issettjar. Meta l-valv ta 'non-return jieqaf jissiġilla, id-dewweb jaħrab lura waqt l-injezzjoni, u l-isparatura li l-magna ħasbet li tkejjel mhix l-isparatura li tirċievi l-moffa.
L-għotja hija l-kuxxin. Proċess konsistenti jżomm kuxxin sod. Meta kuxxin wanders sparatura għal sparatura, tidwib sejjer x'imkien ma għandux.
It-Temperatura tad-Dewweb Spiking jew Għolja Wisq
Kejjel it-tidwib attwali b'sonda aktar milli tafda s-setpoints. Jekk it-tidwib attwali jimxi 'l fuq sew miż-żoni, is-sħana żejda tkun ġejja minn shear, mhux mill-meded.
Is-sħana ta 'shear titla' meta l-kompressjoni tkun aggressiva wisq għar-reżina, meta l-veloċità tal-kamin tkun għolja wisq, meta l-pressjoni ta 'wara tkun eċċessiva, u meta kamin li jintlibes ikollu jaħdem aktar biex iċċaqlaq l-istess materjal.
Irkupru bil-mod tal-kamin / Ħin twil ta 'plastifikazzjoni
Ibda mid-delu. Bridging pritkuni, gerżuma ta 'għalf imsaħħan iżżejjed, u tkessiħ ta' għalf inadegwat kollha starve l-irkupru bil-kamin u stretch, u l-ebda wieħed minnhom ma huwa difett bil-kamin.
Jekk l-għalf huwa b'saħħtu u l-irkupru għadu bil-mod, kejjel it-tneħħija. Kamin li tilef l-effiċjenza tal-ippumpjar tiegħu biex jilbes jieħu aktar żmien biex jimla l-istess sparatura, u l-ħin taċ-ċiklu jirriflettih.
Tagħbija tal-Mutur li Togħla jew Pressjoni ta' Lura
Amps li qed jogħlew bi produzzjoni kostanti tfisser li xi ħaġa qed tirreżisti. Kamin mgħawweġ li jkaxkar fil-bore huwa l-każ perikoluż: jilbes naħa waħda tal-kanna, u kamin ġdid installat kontra dak l-allinjament ħażin jilbes bl-istess mod fuq l-istess skeda.
Iċċekkja d-dritta u l-allinjament qabel ma tordna xi ħaġa. L-ilbies tat-toqba fuq naħa waħda hija l-marki tas-swaba.
Degradazzjoni jew Skulurazzjoni tal-Materjal
Żewġ kawżi jiddominaw: il-materjal huwa sħun wisq, jew ilu sħun għal żmien twil wisq. It-tieni huwa dak li n-nies jitilfu.
Tir li huwa żgħir wisq għall-weraq tal-kanna jiddewweb bilqiegħda ċiklu wara ċiklu, tisjir bil-mod sakemm isfar. L-ebda disinn bil-kamin ma jiffissa sparatura ta 'daqs żgħir f'kanna ta' daqs eċċessiv. Ikkoreġi d-dijametru tal-kamin, jew iċċaqlaq ix-xogħol għal magna iżgħar.
Kif tordna Barrel tal-Invita Sostitut
L-ebda kompetitur ma jkopri dan, u hija l-parti li x-xerrejja fil-fatt jeħtieġu. Kemm jekk tordna mill-OEM jew minn indipendentifabbrika tal-kanna bil-kamin, l-istess informazzjoni tmexxi l-kwotazzjoni.
Dimensjonijiet u Speċifikazzjonijiet Int Trid Tipprovdi
- Ditta u mudell tal-magna.Ritratt tal-pjanċa tal-isem huwa biżżejjed biex jikkonferma d-dimensjonijiet tal-immuntar u tat-tarf tas-sewqan.
- Dijametru tal-kamin u proporzjon L/D,minn tpinġija jew imkejla direttament.
- Ir-reżina, b'kontenut ta 'mili.Dan imexxi l-azzar bażi u t-trattament tal-wiċċ aktar minn kull ħaġa oħra fuq il-lista.
- Id-daqs tat-tir u ċ-ċiklu tal-mira,għalhekk il-ġeometrija tista 'tiġi ottimizzata aktar milli kkupjata.
- Tpinġija, jew kampjun milbus.Jew jaħdem. Parti milbusa tista 'titkejjel u l-ġeometrija sħiħa rikostitwita.
- Dak li mar ħażin l-aħħar darba.Ibgħat il-mudell tal-ilbies flimkien mal-parti. Telf ta 'dimensjoni bla xkiel jgħid brix. Pitting jgħid korrużjoni. Ilbes fuq naħa waħda jgħid allinjament, li kamin ġdid mhux se jiffissa.
Dak l-aħħar oġġett huwa dak li x-xerrejja jinsew, u huwa dak li jwaqqafek tixtri kopja fidila ta 'falliment.
OEM-Match vs Custom Design: Pros and Cons
Taqbila OEMjirriproduċi l-ġeometrija oriġinali. Hija s-sejħa t-tajba meta l-kamin oriġinali addattat il-proċess tiegħek u sempliċiment jintwera. Prevedibbli, verifikabbli kontra t-tpinġija, l-ebda validazzjoni mill-ġdid tal-proċess.
Disinn appostajibdel il-ġeometrija biex taqbel ma' dak li attwalment tmexxi llum. Hija s-sejħa t-tajba meta l-proċess imċaqlaq u l-kamin ma: inti żiedet regrind, qalbet għal grad mimli, mibdula l-miri tal-produzzjoni, jew il-kamin oriġinali qatt ma mmaniġġja r-reżina tiegħek sew.
Li tordna taqbila OEM meta l-proċess ikun inbidel jirriproduċi l-problema f'azzar ġdid. Li tordna disinn tad-dwana meta l-oriġinal kien tajjeb iżid l-ispiża u l-validazzjoni mill-ġdid għal xejn. Il-mudell tal-ilbies jgħidlek f'liema sitwazzjoni tinsab fiha.
X'għandek tistenna meta takkwista miċ-Ċina
Il-ħin taċ-ċomb jiddependi fuq il-ġeometrija, it-trattament tal-wiċċ, u jekk teżistix tpinġija. Itlobha bil-miktub bil-kwotazzjoni tiegħek, u staqsi fuq xiex jibda l-arloġġ: konferma tat-tpinġija, jew l-ordni tax-xiri. Mhumiex l-istess data, u d-differenza ħafna drabi hija ġimgħa.
Tliet affarijiet ta’ min ifissru qabel ma timpenja ruħek:
- Meta tibda l-produzzjoni.L-inġinerija inversa ta 'kampjun li jintlibes iżid il-ħin qabel ma tinqata' ċippa waħda. Tpinġija tneħħi dak il-pass.
- Dak li jżid it-trattament tal-wiċċ.Il-wiċċ bimetalliku u l-bexx tal-karbur huma passi separati tal-proċess bil-kju tagħhom stess.
- Merkanzija bil-baħar, separatament.Mhuwiex fil-ħin taċ-ċomb tal-manifattura, u huwa n-numru li jissorprendi lix-xerrejja għall-ewwel darba.
Il-kwotazzjoni tagħna stess hija trasparenti fid-disinn: nagħtu spiża stmata li tkopri l-prodott, it-tbaħħir, u l-manutenzjoni kontinwa, għalhekk m'hemm xejn x'niskopru aktar tard. Ikollok dik il-kwotazzjoni fi żmien 12-il siegħa.
Ippjana madwar il-ħin taċ-ċomb bir-rotazzjoni spare-set deskritta qabel. Sett ordnat minn vapuri ta 'log tal-ilbies fuq l-iskeda tiegħek. Sett ordnat minn ħsara vapuri kontra l-arloġġ, bl-ajru, bi prezz li ħadd ma jieħu gost jispjega.
Kriterji ta' Aċċettazzjoni ta' Kwalità u Punti ta' Spezzjoni
Dawn huma l-kontrolli li jisseparaw fornitur reali minn wieħed irħis. Itlobhom bil-miktub qabel ma tagħmel l-ordni, u vverifikahom meta jasal is-sett:
- Dijametru ta' barra f'punti multipli tul kull titjira
- Dijametru tat-toqba u ċilindriċità
- Ebusija tal-wiċċ bħala avalur imkejjel(HV jew HRC), mhux speċifikazzjoni katalgu
- Fond tal-każ nitrurat, jew fond ta 'saff ta' liga fuq toqba bimetallika
- Konċentriċità u straightness
- Ħruxija tal-wiċċ (Ra)
- Grad tal-azzar bażi, ikkonfermat
L-ebusija u l-fond tal-każ huma t-tnejn li huma l-aktar importanti, u t-tnejn l-aktar spiss bil-kwiet degradati. Saff nitrurat f'950–1050 HV u 0.5–0.8 mm fond hija speċifikazzjoni li tista' żżomm fornitur għaliha. "Nitrided" waħdu mhuwiex.
Jekk kwotazzjoni tinżel b'mod drammatiku taħt l-oħrajn, staqsi x'inhu l-azzar u kemm imur il-fond it-trattament. Dak huwa kważi dejjem fejn id-differenza tinħeba, u tħallasha lura fil-ilbies bikri.
Il-passaġġ sħiħ tal-provenjenza tagħna jinsab fil-gwida tal-ordni tal-barmil tal-kamin tad-dwana.
Għandek bżonn ta 'sostituzzjoni jew barmil bil-kamin ta' injezzjoni tad-dwana? Ibgħat il-mudell tal-magna tiegħek, tpinġija, jew kampjun milbus. Aħna nikkwotaw fi żmien 12-il siegħa.
Ikseb Kwotazzjoni tal-Barmil tal-InvitaMistoqsijiet Frekwenti
Q: Kemm idum barmil bil-kamin tal-iffurmar tal-injezzjoni?
A: Fuq reżini mhux korrużivi bħal PE u PP, il-viti ta 'l-injezzjoni nitrurati tagħna 38CrMoAlA jaħdmu bejn wieħed u ieħor 10,000-20,000 siegħa. Il-komposti mimlijin bil-ħġieġ, il-PVC, u t-tħaffir mill-ġdid tqil jaqtgħu dan, u kemm jiddependi fuq il-kontenut u l-produzzjoni tal-mili. Tmexxix l-arloġġ u tama: kejjel. Iċċekkja t-titjira OD u l-bore ID kontra t-tpinġija tal-bini mill-inqas darba fis-sena fuq dazju li joborxu, u illoggja t-tendenza. It-tendenza, mhux ċifra ta 'sigħat, tgħidlek meta tordna s-sett li jmiss.
Q: X'inhi t-tneħħija standard bejn kamin u barmil?
A: M'hemm l-ebda figura waħda, minħabba li l-iskali ta 'clearance b'dijametru tal-kamin. Ir-regola ġenerali tal-industrija għal sett ġdid hija bejn wieħed u ieħor 0.001 pulzier ta 'spazju radjali għal kull naħa għal kull pulzier ta' dijametru tal-kamin, għalhekk kamin ta '60 mm jinżel qrib 0.06 mm kull naħa. It-tpinġija tal-bini tiegħek hija l-awtorità. Bħala limitu ta 'servizz prattiku, meta t-tneħħija mkejla kibret għal bejn wieħed u ieħor id-doppju tal-valur tal-bini, jew il-produzzjoni naqset b'mod notevoli bl-istess veloċità tal-kamin, ippjana s-sostituzzjoni.
Q: Nista 'nuża kamin wieħed għal reżini differenti multipli?
A: Fi ħdan familja, iva. Kamin għal skopijiet ġenerali jimmaniġġa PE, PP, PS, u ABS b'mod aċċettabbli, u huwa għalhekk li l-bennejja tal-magni jibagħtuha bħala standard. Madwar il-familji, le. Kamin GP fuq PVC riġidu jiddegrada l-materjal u jissaddad l-azzar. Kamin GP fuq najlon mimli ħġieġ jintlibes malajr. U kamin ta 'daqs għal volum ta' sparatura waħda ma jistax iservi xogħol li juża frazzjoni żgħira tal-barmil mingħajr ma jsajjar il-materjal. Jekk ir-reżini tiegħek ikopru dawk il-lakuni, għandek bżonn aktar minn kamin wieħed, jew kamin iddisinjat għall-aktar każ diffiċli.
Q: Kif nista 'ngħid jekk il-kamin tiegħi tal-iffurmar tal-injezzjoni huwiex milbus?
A: Il-magna tgħidlek l-ewwel, u l-mikrometru jikkonfermaha. Oqgħod attent għal produzzjoni li tinżel bl-istess veloċità tal-kamin, tiġbid tal-ħin tal-irkupru, tixbit fit-temperatura tad-dewweb f'punti ta 'sett mhux mibdula, specks suwed li jirritornaw wara t-tindif, u drifting tad-daqs tal-isparatura. Kwalunkwe minn dawk jiġġustifika l-ġbid tal-kamin. Imbagħad kejjel it-titjira OD b'mikrometru u bore ID b'bore gauge, f'pożizzjonijiet imqabbla, u qabbel it-tneħħija radjali mat-tpinġija. Is-sintomi jissuġġerixxu; kejl jikkonferma.
Q: X'inhu barmil bil-kamin bimetalliku u meta għandi bżonn wieħed?
A: Barmil bimetalliku jżomm korp ta 'l-azzar liga u jwaħħal liga ta' xedd aktar diffiċli fit-toqba. Fuq il-btieti tagħna nisprejjaw liga iebsa ċ-ċirku sħiħ madwar iż-żona tal-ilbies tat-toqba, u nġibu l-ebusija ta 'ġewwa għal 62 HRC. Il-linja hija faċli biex tiġbed:fibra tal-ħġieġ sa 30% taħdem multa fuq sett 38CrMoAlA nitrurat. 'Il fuq minn 30% tal-ħġieġ, b'mili minerali jew ritardant tal-fjammi, jew fuq reżina korrużiva, mur bimetalliku. Il-każ tan-nitrur huwa saff ta’ diffużjoni ta’ 0.5–0.8 mm, u mili tqil jaqta’ minnu ħafna qabel ma l-azzar ta’ taħt ikun lest.
Q: Id-disinn bil-kamin jaffettwa l-kwalità tal-parti fl-iffurmar tal-injezzjoni?
A: Direttament, u aktar mill-biċċa l-kbira tas-settings tal-proċess. Il-ġeometrija tal-kamin tiddetermina kemm idub kompletament il-materjal, kemm hija uniformi t-temperatura tat-tidwib, kemm il-kulur u l-mili jinfirxu tajjeb, u kemm l-isparatura hija konsistenti. Unmelts, strixxi, splay, degradazzjoni, u varjazzjoni sparatura kollha traċċa lura għad-disinn bil-kamin jew jilbsu bil-kamin mill-inqas spiss daqs kemm jittraċċaw lura għall-kontrollur. Meta difett jirreżisti kull bidla fl-issettjar li tagħmel, il-ġeometrija jew l-ilbies normalment ikunu r-raġuni.
Q: X'inhi d-differenza bejn kamin ta 'injezzjoni u kamin ta' estrużjoni?
A: Kamin ta 'estrużjoni jdur kontinwament u l-pompi jdubu 'l quddiem mingħajr ma jieqfu. Kamin ta 'l-injezzjoni jagħmel żewġ xogħlijiet: idur biex jipplastiċizza sparatura, imbagħad jieqaf idur u jmexxi 'l quddiem bħal planġer biex jinjetta. Dik l-azzjoni reċiproka hija għaliex il-viti ta 'l-injezzjoni jġorru ċirku ta' kontroll fil-ponta, u għaliex imexxu proporzjonijiet L/D iqsar, tipikament 18:1 sa 25:1, minn viti ta 'estrużjoni. Materjal ipoġġi wkoll f'kanna ta 'injezzjoni bejn shots, li jagħmel il-ħin ta' residenza u d-daqs tal-isparatura kritika.
Q: Jista 'manifattur tal-kanna tal-kamin jikkopja l-kamin tiegħi mingħajr tpinġija?
A: Iva. Vapur il-parti milbusa u l-ġeometrija jistgħu jiġu mkejla u rikostruwit: dijametru, proporzjon tal-aspett, fond tal-kanal, u d-dimensjonijiet tajbin fit-tarf tas-sewqan. Aħna nżommu viti tal-injezzjoni għal ±0.001 mm. Attenzjoni waħda ta 'min tiddikjara: kamin milbus ikejjel iżgħar milli ħalla l-fabbrika, għalhekk is-sostituzzjoni għandha tinbena għall-intenzjoni tad-disinn oriġinali aktar milli għad-dimensjonijiet milbusa. Ibgħat il-mudell tal-ilbies flimkien mal-parti, u l-kamin il-ġdid jiġi speċifikat kontra l-falliment minflok ma jiretha.
Konklużjoni
Tliet ideat iġorru l-gwida kollha.
L-għażla ssegwi r-reżina.Ġeometrija (L/D, proporzjon ta 'kompressjoni, tip ta' kamin) taqbel kif il-polimeru tiegħek idub. It-trattament tal-wiċċ jaqbel kemm hu maħmuġ l-għalf tiegħek. Reżini nodfa jimxu kuntenti fuq 38CrMoAlA nitrided. Għalfs li joborxu u korrużivi jeħtieġu toqba bimetalliku, u li tispeċifika l-każ nadif huwa l-aktar mod komuni li sett ġdid imut kmieni.
Il-manutenzjoni tixtri snin, u d-data tixtri l-ippjanar.Tnaddaf qabel kull waqfien, naddaf bir-ram aktar milli bl-azzar, u kejjel it-tneħħija kull darba li l-kamin ikun barra. Zokk tal-ilbies idur "huwa milbus?" fi “meta se taqsam il-linja?”, li hija d-differenza bejn bidla ppjanata u għeluq.
Iddijanjostika l-magna qabel tixgħel il-proċess.Meta l-output jinżel, iċ-ċikli stretch, il-kuxxin wanders, jew specks jerġgħu lura wara t-tindif, l-unità tal-plastifikazzjoni qed titkellem. Is-settings ma jistgħux jirrestawraw it-tneħħija mitlufa jew jissiġillaw mill-ġdid ċirku tal-kontroll milbus. Iġbed il-kamin u kejjelha.
Nanhaiya bniet viti u btieti għal aktar minn għoxrin sena u sservi 500 + klijent madwar id-dinja. Il-viti tal-injezzjoni tagħna huma maħdumin minn 38CrMoAlA, imkessħa u ttemprati, imbagħad nitrurati bil-gass f'500-560 °C għal kaxxa ta '0.5-0.8 mm f'950-1050 HV, miżmuma għal tolleranza ta' ± 0.001 mm, u stmati għal 10,0000000000000000000000000000000000000000000000000001 Fejn l-għalf ikun aktar ħarxa, nisprejjaw liga iebsa ċ-ċirku sħiħ madwar iż-żona tal-ilbies tat-toqba u nieħdu l-ebusija ta 'ġewwa għal 62 HRC.
Qabel ma tordna, l-inġiniera tagħna jaħdmu permezz tal-parametri miegħek: dijametru, proporzjon tal-aspett, fond tal-kanal bil-kamin, u l-għażla tal-materjal bejn 38CrMoAlA u liga duplex. Dik il-konsultazzjoni hija b'xejn, u l-kwotazzjoni li ġejja tinkludi l-ispiża tal-prodott, it-tbaħħir u l-manutenzjoni mistennija, għalhekk ma jidher xejn aktar tard li ma kienx fil-paġna.
Wara l-kunsinna, it-tekniċi tagħna jappoġġjaw l-installazzjoni u l-ikkummissjonar, il-garanzija tmur għall-kuntratt (ġeneralment sena sa sentejn), u kwalunkwe kwistjoni ta 'wara l-bejgħ tikseb rispons fi żmien 24 siegħa u soluzzjoni fi żmien 48.
Ibgħatilna l-mudell tal-magna tiegħek, ir-reżina, u l-problema li qed tipprova ssolvi. Ikollok speċifikazzjoni u kwotazzjoni fi żmien tnax-il siegħa.
Għidilna l-magna tiegħek, ir-reżina tiegħek, u x'mar ħażin l-aħħar darba. Se nispeċifikaw is-sett li jiffissah, mhux dak li jirrepetih.
Ikkuntattja lil Nanhaiya għal Kwotazzjoni