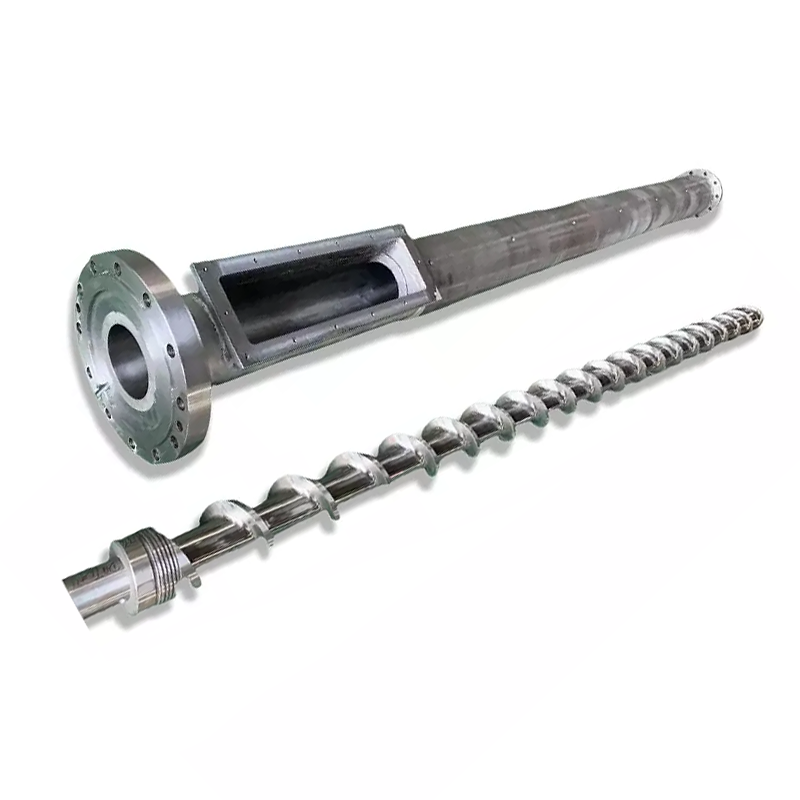
Kap die tal-pajp għandu joqgħod aktar minn dijametru nominali. Għandu jaqbel mal-polimeru, formulazzjoni, standard tal-pajp, output, konnessjoni tal-estrużur, sistema ta 'kalibrazzjoni u l-mod kif l-operaturi tiegħek ibiddlu d-daqsijiet. Din il-gwida tibdel dawk l-inputs fi speċifikazzjoni tax-xiri għall-produzzjoni tal-pajpijiet tal-PVC, PE, CPVC, PP u PPR.


Biex tixtri apajp estrużjoni die ras, ibgħat lill-fornitur ħames settijiet ta 'dejta mqabbla: il-materjal u l-formulazzjoni; l-istandard tal-pajp, id-dijametru u l-firxa tal-ħajt; output u veloċità tal-linja; il-flanġ tal-estrużur u l-interface tad-daħla tad-dewweb; u l-arranġament tal-kalibratur downstream, vakwu, tkessiħ u haul-off. Talba li tagħti biss "pajp tal-PVC, 110 mm" mhix lesta għall-inġinerija.
L-iktar punt importanti tal-kuntratt huwa l-kundizzjoni tal-aċċettazzjoni. Semmi l-materjal tal-produzzjoni attwali, id-daqs tal-pajp, produzzjoni stabbli, veloċità tal-linja, tisħin u setup tas-sensuri, varjazzjoni permissibbli tal-ħajt, dijametru ta 'barra, ovalità, kundizzjoni tal-wiċċ u testijiet tal-prodott meħtieġa. Ir-ras tad-die tifforma t-tidwib bis-sħana, iżda waħedha ma tistax tiggarantixxi l-pajp imkessaħ finali.
L-ewwel deċiżjoni mhix id-dijametru tad-die
L-ewwel deċiżjoni hija l-pakkett tal-produzzjoni. Kap waħda tista 'tmexxi grupp ta' daqsijiet fil-qrib b'dies u mandrini li jinbidlu. Firxa ta 'daqs wiesa' ħafna tista 'tipproduċi kompromessi fil-fluss, ħin ta' residenza, aġġustament, pressjoni tar-ras u xogħol ta 'bidla. Il-firxa korretta tiddependi fuq il-materjal u r-rata, mhux biss fuq liema inserzjonijiet jistgħu fiżikament joqogħdu ġewwa l-ġisem.
Aħna naqsmu kull inkjesta fi tliet konfini. Il-konfini tal-prodott ikopri materjal tal-pajp, standard, dijametru u ħajt. Il-konfini tal-proċess ikopri l-output, il-veloċità, it-temperatura u l-pressjoni. Il-konfini mekkaniku jkopri l-flanġ, il-linja ċentrali, il-ħiters, is-sensuri, l-irfigħ u l-pożizzjoni 'l isfel.
| Input tax-xerrej | Għaliex tibdel ir-ras die | Evidenza biex tibgħat |
|---|---|---|
| Polimeru u formula kompluta | Tibdel il-viskożità, is-sensittività tas-sħana, iż-żlieq, l-ilbies, ir-riskju tal-korrużjoni, il-limitu taż-żmien tar-residenza u l-metodu tat-tindif | Folja tad-dejta tal-grad tar-reżina, perċentwali tal-formulazzjoni u kampjun |
| Standard tal-pajp u applikazzjoni | Jiddefinixxi l-prodott lest li l-linja għandha tipproduċi u tittestja | Numru standard eżatt, edizzjoni, suq u tpinġija interna |
| OD, ħajt, SDR jew firxa ta 'skeda | Issettja l-erja tal-fluss annulari, il-familja tal-għodda u l-firxa prattika tal-parti tal-bidla | Tabella tad-daqs bi prodotti minimi, normali u massimi |
| Produzzjoni netta u veloċità tal-linja | Tibdel il-veloċità tal-fluss, il-pressjoni, it-tagħbija tat-tisħin, il-ħin ta 'residenza u d-domanda għat-tkessiħ 'l isfel | Stabbli li jista 'jinbiegħ kg/h għal kull daqs kritiku |
| Interface tal-estrużur u tal-adapter | Jiddetermina l-ġeometrija tad-daħla, il-mudell tal-bolt, ir-reġistru, is-siġill, l-għoli taċ-ċentru u l-appoġġ | Tpinġija kkontrollata flimkien ma 'ritratti mkejla tal-magna eżistenti |
| Sistema ta 'kalibrazzjoni u tkessiħ | Jaffettwa l-ġbid, OD finali, ovalità, distribuzzjoni tal-ħajt u mġiba tal-bidu | Tpinġijiet tal-kalibratur, data tat-tank tal-vakwu, tul tat-tkessiħ u pożizzjoni tat-tfigħ |
| Pjan ta' bidla | Jiddetermina liema partijiet jistgħu jitneħħew, kif huma ċċentrati u kif l-operaturi jimmaniġġjawhom b'mod sigur | Ibdel il-frekwenza, il-metodu tat-tindif, il-kapaċità tal-krejn u l-ħin ta 'waqfien fil-mira |
Il-veduta tal-fabbrika tagħna:aħna ma nqisux dijametru nominali tal-pajp bħala speċifikazzjoni die-head suffiċjenti. Jekk xerrej jagħtina biss l-isem tar-reżina u l-OD, aħna nitolbu għas-serje tal-ħajt, formula, output, interface tal-estrużur u metodu ta 'daqs qabel ma niffissaw il-mogħdija tal-fluss. Kwotazzjoni mgħaġġla bbażata fuq inputs nieqsa normalment tmexxi l-mistoqsijiet mhux imwieġba għall-ikkummissjonar.



Ibda bl-istandard tal-pajp lest
Kap die huwa għodda tal-produzzjoni. Mhijiex ċertifikazzjoni tal-pajp. Ix-xerrej għandu jidentifika l-istandard tal-prodott eżatt u l-edizzjoni, filwaqt li l-fornitur għandu jittraduċi l-pakkett tal-pajp f'mogħdija tal-fluss, sett ta 'għodda u metodu ta' aġġustament. Il-konformità finali hija ppruvata fuq il-pajp lest bit-testijiet meħtieġa għas-suq u l-applikazzjoni tiegħu.
Għal proġetti komuni ta 'pajpijiet ta' l-ilma, tliet referenzi uffiċjali utli humaISO 1452-2:2009 għal pajpijiet tal-PVC-U, ISO 4427-2:2019 għal pajpijiet PEuISO 15874-2:2013 għal pajpijiet PP użati f'installazzjonijiet ta 'ilma sħun u kiesaħ. Iċċekkja l-edizzjoni attwali, l-emendi u l-adozzjoni nazzjonali meta jitħejja l-kuntratt.
| Familja tal-pajpijiet | Referenza tal-bidu uffiċjali | Informazzjoni li l-RFQ tad-die-head għad teħtieġ |
|---|---|---|
| Pajp tal-pressjoni tal-PVC-U | ISO 1452-2 jew l-ekwivalenti nazzjonali meħtieġ | Formula ta 'taħlita niexfa tal-PVC, serje ta' pajpijiet, OD nominali, tabella tal-ħajt, allowance ta 'socketing, output, veloċità tal-linja u rekwiżiti tal-wiċċ |
| Pajp tal-pressjoni PE | ISO 4427-2 jew l-ekwivalenti nazzjonali meħtieġ | Kompost PE eżatt, firxa SDR, firxa OD, kostruzzjoni solida jew ko-estruża, arranġament ta 'strixxi jew saff, sistema ta' produzzjoni u tkessiħ |
| Pajp tal-ilma sħun u kiesaħ PP jew PPR | ISO 15874-2 jew l-ekwivalenti nazzjonali meħtieġ | Grad PP eżatt, klassi tad-dimensjoni tal-pajp, applikazzjoni tas-servizz, kostruzzjoni ta 'saff, dijametru u firxa tal-ħajt, output u metodu ta' kalibrazzjoni |
| Kondjuwit elettriku jew tubi industrijali | L-ispeċifikazzjoni nazzjonali, industrijali jew tal-klijent applikabbli tax-xerrej | Formula tal-materjal, ebusija jew mira funzjonali, ġeometrija, kulur, stampar jew strixxa, pjan tat-test u difetti permissibbli fil-wiċċ |
Tiktebx "skond l-istandard internazzjonali" fl-RFQ.Semmi d-dokument, il-parti, l-edizzjoni u l-adozzjoni lokali. Imbagħad waħħal it-tpinġija tal-pajp lest tiegħek u l-pjan ta 'spezzjoni. Daqsijiet nominali simili jista 'jkollhom firxiet differenti tal-ħajt, kundizzjonijiet tat-test u rekwiżiti ta' identifikazzjoni.
Separazzjoni oħra hija importanti. L-approvazzjoni tal-ilma tax-xorb tikkonċerna l-prodott tal-pajpijiet lest u l-materjali mxarrbin tiegħu. Li tordna die head minn Nanhaiya ma tittrasferixxix approvazzjoni tal-ilma tax-xorb lill-pajp tax-xerrej. L-approvazzjoni tar-reżina, il-kontroll tal-kompost, ir-rekords tal-produzzjoni u ċ-ċertifikazzjoni ta 'parti terza jibqgħu parti mis-sistema ta' konformità tal-manifattur tal-pajp.
Speċifika l-formula attwali, mhux biss PVC jew PE
Nanhaiya'spajp estrużjoni die rashuwa offrut għall-PVC b'addittivi, PE, CPVC u PP. Dawk l-ismijiet jiddefinixxu familji materjali. Ma jgħidulna l-viskożità tat-tidwib, it-tagħbija tal-mili, is-sistema ta 'stabilizzatur, il-kontenut riċiklat, it-tieqa tal-ipproċessar jew it-tendenza tal-pjanċa barra.
Għall-PVC, ibgħat ir-riċetta sħiħa tat-taħlita niexfa bil-piż u l-kundizzjoni tat-taħlit. Il-livell tal-karbonat tal-kalċju u t-trattament tal-partiċelli, il-bilanċ tal-lubrikant, is-sistema stabilizzatur, il-modifikatur tal-impatt, l-għajnuna għall-ipproċessar, il-pigment u l-perċentwal ta 'xogħol mill-ġdid jistgħu kollha jibdlu d-dehra tal-ħajt, il-pressjoni tar-ras u l-imġieba tad-depożitu.
Għal PE jew PPR, ibgħat il-grad kompost eżatt u l-folja tad-dejta tal-fornitur kurrenti. Inkludi informazzjoni dwar il-fluss tal-massa jew il-viskożità tat-tidwib kif ippubblikata għal dak il-grad, id-densità, l-addittivi, is-sistema tal-karbonju iswed jew tal-kulur, il-limitu tat-tħin mill-ġdid u jekk strixxi ta 'identifikazzjoni jew saffi funzjonali humiex ko-estrużi.
PVC u CPVC
L-istorja tas-sħana u l-ħin tar-residenza jistħoqqilhom attenzjoni mill-qrib. Il-mogħdija tal-fluss għandha tevita hold-up bla bżonn, u l-pjan tat-tisħin għandu jappoġġja l-istartjar u t-tindif ikkontrollati. Bidliet fil-formula għandhom jiġu żvelati qabel il-manifattura.
PE
Il-grad, is-saħħa tat-tidwib, il-produzzjoni u l-kapaċità tat-tkessiħ jaġixxu flimkien. Kap PE b'output għoli jeħtieġ fluss ċirkonferenzjali stabbli u sistema ta 'daqs xieraq, mhux sempliċiment vojt annulari akbar.
PP u PPR
Iddikjara r-reżina eżatta u l-prodott tas-servizz. Pajp tal-ilma sħun u kiesaħ, tubu industrijali u kostruzzjoni b'ħafna saffi jistgħu jeħtieġu għodod differenti, tkessiħ u kundizzjonijiet ta 'aċċettazzjoni.
Il-veduta tal-fabbrika tagħna:meta tim tal-produzzjoni jibdel il-mili, il-grad tar-reżina jew il-perċentwal riċiklat wara li l-għodda tkun approvata, id-die ma tkunx saret mhux preċiża f'daqqa. L-input tal-proċess inbidel. Aħna nirreġistraw il-formulazzjoni ta 'referenza fuq il-ftehim tekniku sabiex is-soluzzjoni tal-problemi fil-futur tibda minn kundizzjoni magħrufa.

Il-ftuħ tad-die mhuwiex id-daqs finali tal-pajp
Tidwib annulari sħun ma jħallix id-die u jibqa 'ġeometrikament iffissat. Jista' jintefaħ fil-ħruġ, jinżel taħt it-tfigħ, tikkuntattja l-kalibratur, tiċkien waqt it-tkessiħ u tkompli tinbidel hekk kif it-temperatura tagħha tkun ugwalizzata. Huwa għalhekk li pajp nominali ta '110 mm ma jużax awtomatikament ftuħ ta' die ta '110 mm.
Ir-riżultat finali ġej minn sistema: output ta 'l-estrużur, temperatura u pressjoni tat-tidwib, ġeometrija tad-die u tal-mandrin, bilanċ ċirkonferenzjali tas-sħana, ċentru, passaġġ ta' l-arja, kalibratur, vakwu, tkessiħ u veloċità tal-irfigħ. Jekk dawn il-partijiet jinxtraw minn fornituri differenti, ix-xerrej għandu jassenja tpinġija waħda tal-interface kkontrollata u matriċi waħda tar-responsabbiltà tal-aċċettazzjoni.
| Element ta' kontroll | Dak li jinfluwenza direttament | Dak li ma jistax jipprova waħdu |
|---|---|---|
| Die u mogħdija tal-fluss tal-mandrin | Distribuzzjoni ta 'tidwib annulari, telf ta' pressjoni, imġieba ta 'residenza u forma ta' tubu inizjali | OD kiesaħ finali, ħajt, ovalità jew prestazzjoni tal-pressjoni |
| Aġġustament taċ-ċentru tal-mandrin | Gap ċirkonferenzjali inizjali u korrezzjoni tad-distribuzzjoni tal-ħajt | Riżultat stabbli meta t-temperatura, il-fluss jew l-allinjament downstream iżomm riesqa |
| Arranġament taż-żona tal-heater | Kontroll termali madwar u tul ir-ras | It-temperatura attwali tat-tidwib mingħajr metodu ta 'kejl definit |
| Kalibratur u tank tal-vakwu | Daqs estern, tkessiħ bikri u appoġġ tal-forma | Ħajt uniformi meta t-tubu tat-tidwib li jkun dieħel ikun instabbli |
| Sistema tat-tkessiħ | Rata ta 'solidifikazzjoni, stabbiltà dimensjonali u tneħħija tas-sħana residwa | Ġeometrija tajba meta t-temperatura jew il-fluss tal-ilma ma jkunux ikkontrollati |
| It-tfigħ | Veloċità tal-linja, drawdown u trasport kostanti | Id-dimensjonijiet korretti meta l-puller ikun allinjat ħażin jew il-veloċità tvarja |
Regola utli tad-daqs:speċifika l-iżgħar u l-akbar pajp, iżda inġinier madwar il-kantunieri operattivi diffiċli. Dawn huma ħafna drabi l-akbar pajp bi produzzjoni għolja, l-irqaq ħajt b'veloċità għolja tal-linja, daqs żgħir ta 'output baxx li jżid il-ħin ta' residenza, u l-prodott bl-iktar rekwiżit strett tal-ħajt jew tal-wiċċ.


Nanhaiya joffri mandrini aġġustabbli, għażliet ta 'kanal ta' tkessiħ u inforri sostitwibbli fuq il-firxa tal-kap tal-pajp tiegħu. Uża dawk l-għażliet għal raġuni definita. L-aġġustament huwa utli meta l-operaturi jkollhom metodu ta 'ċentru ripetut. Il-komponenti tal-ilbies sostitwibbli huma utli meta l-ambitu tagħhom, il-kwantità żejda u l-proċedura ta 'sostituzzjoni huma ċari.
Lock l-interface ta ' l-estrużur qabel ma jibda makkinar
Die tal-pajp jista 'jkollu passaġġ ta' fluss intern eċċellenti u xorta jonqos milli jinstalla minħabba li d-daħla, ir-reġistru, il-mudell tal-bolt, is-siġill jew l-għoli taċ-ċentru kien preżunt. Proġetti ta 'sostituzzjoni huma speċjalment vulnerabbli minħabba li t-tpinġijiet tal-magni jistgħu jkunu qodma, modifikati jew mhux disponibbli.
Nippreferu tliet forom ta 'evidenza: it-tpinġija oriġinali kkontrollata, kejl frisk u ritratti ċari b'referenza ta' skala. Jekk it-tlieta ma jaqblux, issolvi l-kunflitt qabel ma jinħareġ it-tpinġija tal-manifattura.
- L-għamla, il-mudell u l-konfigurazzjoni tal-kamin tal-estrużur
- Dijametru tal-kamin u firxa ta 'output nominali
- Discharge jew tpinġija tal-flanġ tal-adapter
- Irreġistra d-dijametru, il-fond u t-tolleranza
- Kwantità tal-bolt, ħajta, ċirku taż-żift u orjentazzjoni
- Ġeometrija tal-wiċċ tas-siġillar u metodu tal-gasket
- Id-dijametru tad-daħla tad-dewweb u t-tul tat-transizzjoni
- Pjanċa tal-interruttur jew interface tal-iskrin meħtieġa
- Daqs u post tal-port tas-sensor tal-pressjoni
- Tip u inserzjoni tas-sensor tat-temperatura tat-tidwib
- Vultaġġ tal-heater, frekwenza, qawwa u konnetturi
- It-tip ta' termokoppja u l-kompatibilità tal-kontrollur
- L-għoli taċ-ċentru tad-die-ras u d-direzzjoni tal-fluss
- Qafas ta 'appoġġ, roti, linji jew punti ta' rfigħ
- Disponibbli installazzjoni u manutenzjoni tneħħija
- Distanza għall-kalibratur u referenza għall-allinjament
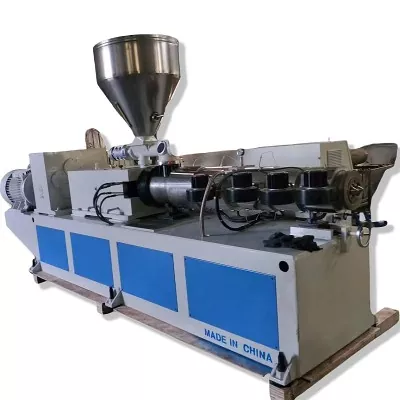
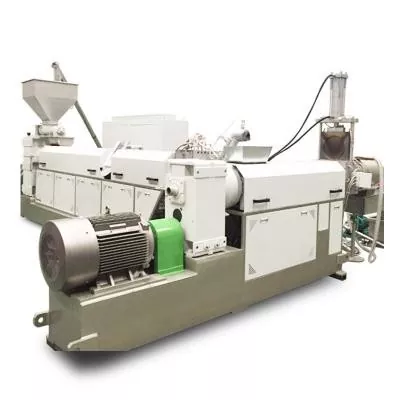
Nanhaiya timmanifattura customizableflanġijiet tal-kannau komponenti die-head, sabiex l-adapter jista 'jiġi diskuss bir-ras minflok ma jitħalla bħala sorpriża ta' installazzjoni. Għal proġett ta 'linja kompluta, allinja l-interface tad-die mal-magħżulamagna estrużur tal-plastik, kontrolli u tagħmir downstream.
Il-veduta tal-fabbrika tagħna:ritratt tat-telefon ta 'flanġ jgħinna nifhmu t-tqassim, iżda ma jiddefinixxix ċirku tal-bolt jew reġistru fit. Aħna nużaw ir-ritratt biex insibu mistoqsijiet. Aħna nużaw tpinġija ffirmata biex naqtgħu l-metall. Dik id-distinzjoni tipprevjeni żball żgħir ta' interface milli jdewwem installazzjoni sħiħa.


Agħżel il-kostruzzjoni madwar il-materjal u d-dazju tat-tindif
Ir-ras iddedikata tal-pajp ta 'Nanhaiya tuża azzar liga ta' saħħa għolja b'uċuħ imwebbsa u hija prodotta b'magni CNC ta 'preċiżjoni u trattament bis-sħana. Ġenerali tagħhaestrużur die raspaġna telenka 38CrMoAl, nitriding u ebusija tal-wiċċ ta 'HV950 sa HV1000.
Dawk il-valuri huma dejta tal-bidu utli, iżda l-ispeċifikazzjoni approvata xorta għandha tidentifika l-materjal tal-komponent eżatt, l-ambitu tat-trattament, il-kriterju tal-ebusija lest, il-finitura tal-wiċċ tal-fluss, l-ispezzjoni dimensjonali u kwalunkwe rekwiżit ta 'korrużjoni. Valur tal-ebusija fuq komponent wieħed m'għandux jiġi kkupjat għal kull qfil, għata tal-heater jew parti strutturali.
| Kundizzjoni tas-servizz | Tħassib dwar l-akkwist | X'għandek tiddefinixxi fil-kwotazzjoni |
|---|---|---|
| PVC mimli | Filler minerali li joborxu, depożiti u frekwenza tat-tindif | Formula, livell ta 'mili, materjal u trattament ta' komponent imxarrab, ambitu ta 'xedd li jista' jinbidel u metodu ta 'tindif |
| CPVC jew kompost sensittiv għas-sħana | Storja termali, hold-up u degradazzjoni materjali | Tieqa tal-ipproċessar, kunċett tal-mogħdija tal-fluss, żoni tat-tisħin, punti tas-sensorju, proċedura ta 'startjar u għeluq |
| PE iswed tal-karbonju | Distribuzzjoni stabbli, kwalità tal-wiċċ u runs twal | Grad kompost, firxa tal-output, tieqa tal-pressjoni, arranġament tal-heater u aċċess għat-tindif |
| Kontenut riċiklat | Kontaminazzjoni, varjazzjoni tal-viskożità u partiċelli li joborxu | Sors, persentaġġ massimu, pjan ta’ filtrazzjoni, kampjun, varjazzjoni mistennija u limiti ta’ aċċettazzjoni |
| Bidliet frekwenti tal-kulur | Hold-up, aċċess, immaniġġjar tal-parti tal-bidla u ruttam | Sekwenza tal-kulur, materjal tat-tindif, ħin tal-bidla permess, proċedura ta 'tindif u partijiet li jistgħu jitneħħew |
Aktar diffiċli mhix strateġija materjali kompluta.L-ebusija tal-wiċċ, il-fond tal-każ, l-ebusija tas-sottostrat, l-imġieba tal-korrużjoni, il-finitura u l-metodu tat-tiswija għandhom ikunu adattati għall-komponent u l-proċess. Staqsi lill-fornitur biex jelenka dak li jiġi ttrattat, kif jiġi vverifikat u liema rekord ta 'spezzjoni jiġi mal-ordni.


Irrevedi Nanhaiya'stagħmir tal-produzzjoni, ċertifikatiuservizz teknikumatul il-kwalifika tal-fornitur. Gwida ta 'installazzjoni u pariri dwar manutenzjoni fit-tul jistgħu jiġu inklużi fl-ambitu ta' appoġġ miftiehem.
Agħmel il-bidla tad-daqs parti mill-kalkolu tax-xiri
Prezz ta 'għodda aktar baxx jista' jkun għali jekk kull bidla torbot krejn, tagħmel ħsara lill-ħiters jew teħtieġ ċentru ripetut ta 'prova u żball. Staqsi kif jitneħħew id-die u l-mandrin, fejn jitqiegħdu partijiet sħan, liema qfieli jiġu mmaniġġjati, kif l-allinjament jiġi rrestawrat u liema siġilli jew konsumabbli jiġu sostitwiti.
| Mistoqsija ta' bidla | Għaliex ix-xerrej għandu jieħu ħsieb | Produzzjoni tal-kuntratt |
|---|---|---|
| Liema daqsijiet jaqsmu korp wieħed? | Juri n-numru reali ta 'rjus u settijiet ta' partijiet tal-bidla | Matriċi ta 'kompatibbiltà mill-pajp OD, firxa tal-ħajt u materjal |
| X'għandu jiksaħ qabel it-tneħħija? | Jaffettwa l-ħin ta 'waqfien u s-sigurtà tal-immaniġġjar | Proċedura bil-miktub tat-temperatura u l-immaniġġjar |
| Kif huma ċċentrati die u mandrin? | Taffettwa r-ruttam tal-bidu u l-korrezzjoni tal-ħajt | Dijagramma ta 'aġġustament, pożizzjonijiet ta' referenza u taħriġ |
| Liema għodda u apparat ta' rfigħ huma meħtieġa? | Jipprevjeni t-tqandil improvizzat mhux sigur | Lista tal-għodda, piżijiet tal-partijiet, punti tal-irfigħ u tpinġijiet tal-apparat |
| Liema partijiet huma spares ta' rutina? | Inaqqas il-ħin ta 'waqfien wara ħsara fil-ħajt, siġill, heater jew sensorju | Lista ta 'spares rakkomandata għal sentejn bi prezz skond l-oġġett |
| Kif titnaddaf il-mogħdija tal-fluss? | Tibdel ix-xogħol, ir-riskju tal-wiċċ u r-ruttam tal-bidla fil-kulur | Għodod tat-tindif approvati, materjali u passi taż-żarmar |
Għal skeda ta' prodott imħallat, ikkalkula l-ispiża tal-bidla bis-sigħat, xogħol u ruttam tal-bidu. Jekk impjant jinbidel bejn żewġ daqsijiet ta 'pajpijiet imbiegħda diversi drabi fil-ġimgħa, żewġ irjus kompluti jistgħu jipproteġu aktar ħin ta' produzzjoni minn korp wieħed b'ħafna inserzjonijiet. Jekk il-bidliet ma jkunux frekwenti u l-firxa hija kompatta, korp kondiviż jista 'jkun sensibbli.
Il-veduta tal-fabbrika tagħna:nistaqsu min se jibdel l-għodda u liema tagħmir ta 'rfigħ huwa disponibbli. Disinn li jaħdem fuq bank ta 'assemblaġġ nadif jista' jkun skomdu ħdejn estrużur sħun u tank tal-vakwu. L-aċċess għall-operatur huwa input ta 'inġinerija, mhux dettall ta' wara l-bejgħ.

Uża difetti tal-pajpijiet biex issib iż-żona tal-proċess responsabbli
Meta pajp joħroġ mill-ispeċifikazzjoni, l-operaturi ħafna drabi jaġġustaw id-die l-ewwel minħabba li l-boltijiet taċ-ċentru tiegħu huma viżibbli. Li temporanjament jista 'jtejjeb qari wieħed filwaqt li jaħbi temperatura, estrużur jew problema downstream. Irreġistra d-difett madwar iċ-ċirkonferenza u tul it-tul tal-pajp qabel ma tagħmel diversi bidliet f'daqqa.
| Difett osservat | Die-head verifiki | Kontrolli upstream u downstream | Lezzjoni tax-xiri |
|---|---|---|---|
| Naħa waħda konsistenti eħxen | Iċ-ċentru tal-mandrin, depożiti tal-mogħdija tal-fluss, ħsara, bilanċ tal-heater u allinjament tal-assemblaġġ | L-estrużur f'daqqa, l-allinjament tal-kalibratur, id-distribuzzjoni tal-vakwu, it-tkessiħ u l-allinjament tal-irfigħ | Jeħtieġu ċentru aċċessibbli, żoni tat-temperatura u referenza tal-allinjament |
| Il-ħajt jinbidel madwar u tul il-pajp | Aġġustament maħlul, ċikliżmu termali, pressjoni instabbli jew fluss irregolari | Tmigħ, output bil-kamin, kontroll tal-veloċità tal-linja, vakwu u stabbiltà tat-temperatura tal-ilma | Aċċetta tieqa operattiva stabbli, mhux sett wieħed qasir ta 'kejl |
| Linji tal-wiċċ twal | Kontaminazzjoni, depożitu, scratch jew wiċċ die-lip bil-ħsara | Partiċelli mhux imdewweb, filtrazzjoni, ħsara fil-kalibratur u marki tal-immaniġġjar | Iddefinixxi għodod tat-tindif, pjan tal-filtru, spezzjoni tal-wiċċ u għodda żejda |
| Strixxi isfar, kannella jew suwed | Żoni mejta, depożiti, sħana lokali eċċessiva u ħin ta 'residenza twil | Għalf ikkontaminat, depożiti tal-kanna, xedd bil-kamin u prattika ta 'għeluq | Irrevedi l-mogħdija sħiħa tat-tidwib u r-rutina tat-tindif qabel tikkopja l-ġeometrija l-qadima |
| Pressjoni għolja tar-ras | Spazju annulari ristrett, temperatura baxxa, imblukkar jew passaġġ tal-fluss mhux adattat | Restrizzjoni tal-iskrin, viskożità materjali, domanda tal-output u kundizzjoni tas-sensorju | Iddikjara l-punt tal-kejl tal-pressjoni u l-limitu operattiv fl-ispeċifikazzjoni |
| Ovalità tal-pajp | Fluss tal-ħruġ irregolari jew pożizzjoni inizjali tat-tubu | Ilbes tal-kalibratur, vakwu, bilanċ tat-tkessiħ, appoġġ u allinjament tal-irfigħ | L-ovalità finali tappartjeni għat-test tal-aċċettazzjoni tal-linja kompluta |
| Wiċċ ta 'ġewwa mhux maħdum | Finitura tal-mandrin, depożiti, temperatura u mġiba tal-fluss | L-umdità tal-materjal, it-tixrid, id-degradazzjoni u l-istabbiltà tal-ħruġ | Inkludi kemm kriterji tal-wiċċ interni kif ukoll esterni fl-approvazzjoni tal-kampjun |
Regola ta' bidla waħda:irreġistra l-linja bażi, ibdel varjabbli kkontrollata waħda, stenna li l-materjal jivvjaġġa permezz tal-linja, immarka l-pajp affettwat u erġa' kejjel. L-aġġustament każwali tat-temperaturi, iċ-ċentru, il-vakwu u l-irfigħ fl-istess ħin jeqred l-evidenza meħtieġa biex tiġi identifikata l-kawża.
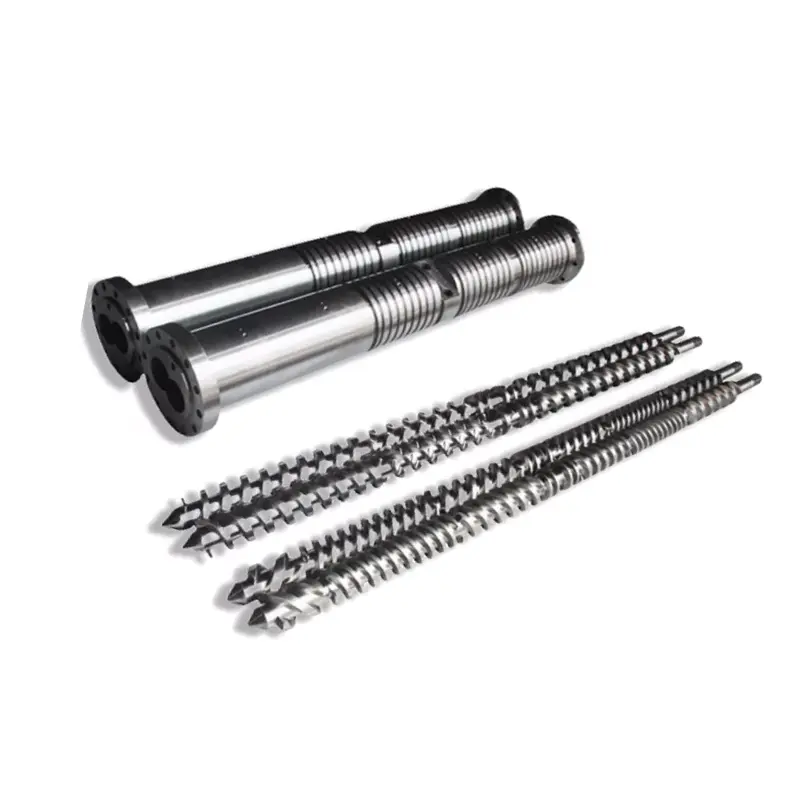
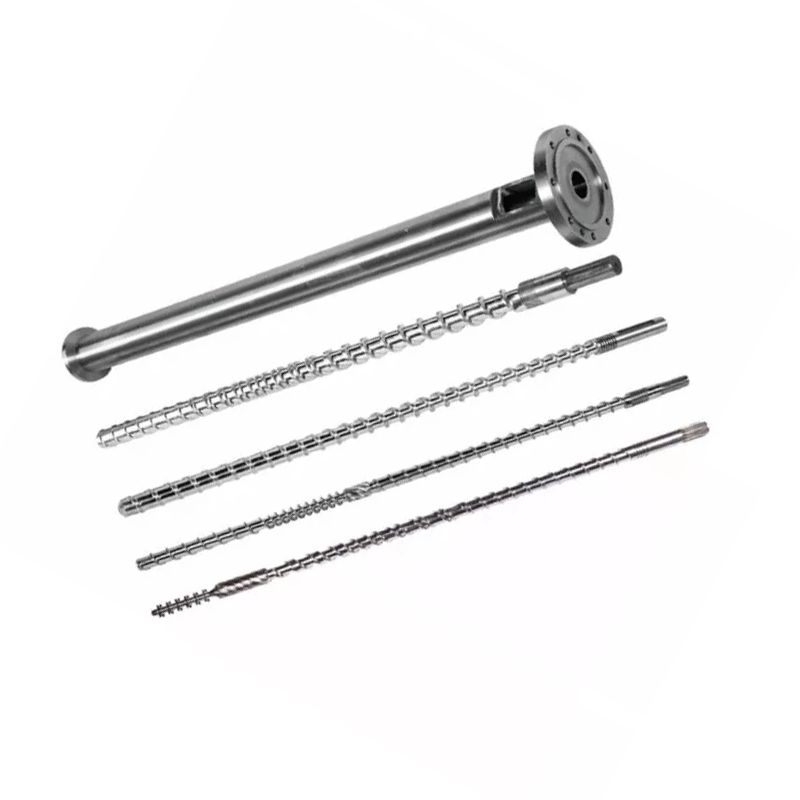
Jekk il-pressjoni tal-ħruġ jew tat-tidwib hija instabbli qabel ir-ras, spezzjona wkoll il-kamin u l-kanna. Nanhaiya provvistiViti singoli tal-pajp tal-PVC, Btieti tal-kamin paralleli tal-pajp tal-PVCuPajp tal-PVC btieti konikali twin-screw. Id-die m'għandhiex tiġi ddisinjata mill-ġdid biex tikkumpensa għal sezzjoni tal-plastifikazzjoni milbusa jew mhux xierqa.

Lista ta 'kontroll RFQ ta' l-estrużjoni tal-pajp die head
RFQ kompluta tħalli lix-xerrej iqabbel l-ambitu tal-inġinerija minflok iqabbel prezz bażiku baxx ma 'kwotazzjoni inklużiva. Poġġi l-oġġetti li ġejjin f'pakkett wieħed ikkontrollat bir-reviżjoni.
- Identifika l-prodotti.Elenka kull pajp OD, firxa tal-ħajt, SDR jew skeda, kostruzzjoni ta 'saff, kulur u applikazzjoni. Immarka l-prodott normali u l-aktar daqs diffiċli.
- Semmi l-istandard.Agħti l-istandard eżatt, il-parti, l-edizzjoni, l-adozzjoni nazzjonali u t-tpinġija interna. Waħħal il-pjan ta 'spezzjoni tal-pajp lest.
- Żvela l-materjal.Ipprovdi l-formula sħiħa tal-PVC jew PE eżatt, PP jew PPR grad, addittivi, mili, pigment, kontenut riċiklat u folji tad-dejta tal-fornitur.
- Iddefinixxi r-rata.Agħti produzzjoni netta li tista' tinbiegħ u veloċità tal-linja għal kull prodott kritiku, flimkien mal-kapaċità tat-tkessiħ disponibbli u l-iskeda operattiva normali.
- Iddeskrivi l-estrużur.Stat wieħed, twin paralleli jew twin kamin koniku; dijametru tal-kamin; qawwa tal-mutur; pressjoni u temperatura normali tat-tidwib; tqassim tal-adapter; u l-limiti attwali tal-proċess.
- Ikkontrolla l-interface.Waħħal il-ħanek, ir-reġistru, iċ-ċirku tal-boltijiet, il-wiċċ tas-siġillar, id-daħla tad-dewweb, l-għoli taċ-ċentru, il-port tas-sensorju u tpinġijiet ta 'appoġġ.
- Speċifika dettalji elettriċi.Elenka l-vultaġġ u l-frekwenza tal-heater, it-tip ta 'thermocouple, l-istandard tal-konnettur, il-kompatibilità tal-kontrollur, it-tul tal-kejbil u r-rekwiżit ta' żona perikoluża jekk applikabbli.
- Uri l-linja downstream.Inkludi dimensjonijiet tal-kalibratur, tank tal-vakwu, tul tat-tkessiħ, arranġament tal-isprej jew tal-immersjoni, it-tip ta 'l-irfigħ, il-linja ċentrali u d-distanza mill-ħruġ tad-die.
- Agħżel l-ambitu tal-bidla.Elenka s-settijiet tal-partijiet tal-bidla, ħiters u sensuri żejda, siġilli, qfieli, għodod għall-immaniġġjar, xtillieri tal-ħażna u l-proċedura mixtieqa għall-bidla tad-daqs.
- Iddefinixxi dokumenti.Itlob tpinġijiet tal-assemblaġġ u tal-partijiet, kontijiet tal-materjali, rekords tal-materjal u tat-trattament tas-sħana, spezzjoni dimensjonali, lista tal-elettriku, struzzjonijiet operattivi u lista tal-ispare-parts.
- Ikteb it-test ta 'aċċettazzjoni.Semmi r-reżina, il-formula, id-daqs tal-pajp, it-tul tal-ġirja, l-output, il-veloċità tal-linja, ir-rekords tal-proċess, it-teħid tal-kampjuni tad-dimensjoni u l-kriterji ta 'pass/fail.
- Iċċara l-appoġġ.Jaqbel dwar gwida ta 'installazzjoni, responsabbiltà tal-ikkummissjonar, taħriġ ta' operatur, assistenza mill-bogħod u l-konfini bejn il-prestazzjoni tal-die-head u l-linja kompluta.
Twissija ta' sostituzzjoni:die li jintlibes jista 'ma jibqax jippreserva d-dimensjonijiet oriġinali tiegħu. Kejjel l-interface tal-magna u pajp miżmum tajjeb, sib xi tpinġijiet oriġinali u spjega għaliex ir-ras il-qadima qed tiġi sostitwita. L-ikkupjar ta 'kull dimensjoni milbusa tista' tirriproduċi l-istess fluss jew problema ta 'allinjament.
Il-konfigurazzjoni tal-kamin għandha wkoll taqbel mad-dazju materjali. Fittex Nanhaiya'sviti singoli, viti doppji paralleliubtieti konikali twin-screwmeta l-inkjesta tkopri s-sezzjoni sħiħa tal-plastifikazzjoni. Għal aċċessorji u għodda konnessi, uża l-estrużjoni spare-parts firxa.
Aċċetta r-ras fuq il-kundizzjoni tal-produzzjoni li qed tippjana li tbigħ
Spezzjoni dimensjonali tipprova li l-komponenti manifatturati jaqblu mat-tpinġija. Ma jipprovax kif kompost speċifiku se jgħaddi mill-linja sħiħa. Pjan ta 'aċċettazzjoni sod għandu żewġ partijiet: verifika tal-komponenti u ġirja ta' produzzjoni.
| Stadju ta' aċċettazzjoni | X'għandu tivverifika | Rekord li jżomm |
|---|---|---|
| Reviżjoni tad-dokument | Reviżjoni tat-tpinġija approvata, polza tal-materjali, matriċi tal-parti tal-bidla, lista tal-heater u tas-sensuri, manwali u skop ta' riżerva | Reġistru ta' dokumenti ffirmati |
| Spezzjoni tal-komponenti | Interfaċċji kritiċi, karatteristiċi konċentriċi, uċuħ tas-siġillar, qfieli, portijiet, materjal, trattament u kundizzjoni viżibbli tal-wiċċ tal-fluss | Reġistri dimensjonali u materjali jew tat-trattament speċifikati fl-ordni |
| Kontroll tal-assemblaġġ | Waħħal, orjentazzjoni, installazzjoni tal-heater, inserzjoni tas-sensuri, moviment taċ-ċentru, appoġġ, rfigħ u aċċess | Lista ta 'kontroll tal-assemblaġġ b'ritratti |
| Kontroll tas-sħana | L-identifikazzjoni taż-żona, ir-rispons tal-kontrollur, il-qari tas-sensorju, it-teħid tal-kurrent u l-istabbiltà termali | Mappa taż-żona u qari stabbilizzat |
| Ġirja tal-produzzjoni | Materjal miftiehem, daqs tal-pajp, output, veloċità tal-linja, temperatura, pressjoni tat-tidwib, tagħbija tal-mutur, vakwu u kundizzjonijiet tat-tkessiħ | Folja tal-proċess ibbażata fuq il-ħin u kampjuni miżmuma |
| Spezzjoni tal-pajp | OD, ħajt f'pożizzjonijiet multipli tal-arloġġ, ovalità, massa għal kull tul, wiċċ ta 'ġewwa u ta' barra, drittità u testijiet standard meħtieġa | Rapport ta 'spezzjoni marbut mal-pożizzjoni tal-kampjun u l-ħin tal-produzzjoni |
| Operazzjoni ta' rutina | Start-up, korrezzjoni taċ-ċentru, waqfien normali, żarmar sikur jew bidla tad-daqs wieħed miftiehma | L-iffirmar tal-operatur u l-lista tal-oġġetti miftuħa |
Uża l-formulazzjoni normali tax-xerrej meta jkun prattiku. Jekk ikun meħtieġ materjal sostitut, irreġistra d-differenza u llimita dak li jipprova t-test. Ġirja ta 'PE b'suċċess ma tivvalidax formula tal-PVC, u prodott ta' veloċità baxxa ta 'ħajt oħxon ma jipprovax kundizzjoni ta' veloċità għolja ta 'ħajt irqiq.
Il-veduta tal-fabbrika tagħna:nippreferu ġirja stabbli b'kejl traċċabbli fuq wirja qasira b'output massimu. Il-pressjoni għandha toqgħod, il-qari tal-ħajt għandu jibqa 'kontrollabbli, il-ħiters m'għandhomx iċekklu b'mod anormali u l-pajp imkessaħ għandu jissodisfa l-ispezzjoni miftiehma. Dak ir-riżultat jagħti liż-żewġ naħat punt ta' trasferiment utli.


Mistoqsijiet ta' spiss
X'informazzjoni hija meħtieġa biex tikkwota pajp estrużjoni die head?
Ibgħat il-grad u l-formula tal-polimeru, l-istandard tal-pajp, id-daqs sħiħ u l-firxa tal-ħajt, l-output fil-mira u l-veloċità tal-linja, it-tip ta 'estrużur, id-daħla tad-dewweb u t-tpinġija tal-flanġ, il-vultaġġ tal-heater, ir-rekwiżiti tas-sensuri, id-dettalji tal-kalibrazzjoni downstream, il-partijiet tal-bidla preferuti u pjan ta' aċċettazzjoni. Ritratti u tpinġijiet imkejla tal-konnessjoni kurrenti huma wkoll utli għal proġetti ta 'sostituzzjoni.
Kap wieħed jista 'jmut il-PVC, PE u PPR?
Korp ta' barra kondiviż jista' jkun teknikament possibbli fi proġett definit b'mod dejjaq, iżda l-PVC, il-PE u l-PPR ma joħolqux l-istess kundizzjonijiet ta' fluss, termali jew ta' daqs. L-ewwel nqabblu l-formulazzjoni sħiħa, l-output, il-firxa tad-daqs, ir-rekwiżiti tal-mogħdija tal-fluss u l-metodu tat-tindif. Għodda separata jew ras separata tista 'tkun l-għażla tal-produzzjoni aktar sigura.
Id-dijametru tad-die tal-pajp huwa ugwali għad-dijametru finali tal-pajp?
Normalment le. It-tubu sħun jinbidel wara li jħalli d-die minħabba li t-tidwib jintefaħ, jiġbed 'l isfel, jidħol fil-kalibratur u jiksaħ. Id-dimensjonijiet meħtieġa tad-die u tal-mandrin għandhom ikunu ddisinjati bil-materjal, l-output, il-veloċità tal-linja, id-daqs tal-vakwu u s-sistema tat-tkessiħ, aktar milli kkupjati direttament mid-daqs nominali tal-pajp.
Tista 'r-ras die waħedha tiggarantixxi ħxuna tal-ħajt tal-pajp u ovalità?
Le Ir-ras tad-die tistabbilixxi d-distribuzzjoni tat-tidwib annulari, iżda l-ħxuna finali tal-ħajt u l-ovalità jiddependu wkoll fuq l-istabbiltà tat-tidwib, iċ-ċentru, il-bilanċ tat-temperatura, il-kondizzjoni tal-kalibratur, il-vakwu, it-tkessiħ, l-allinjament tal-irfigħ u l-veloċità tal-linja. L-aċċettazzjoni għandha tittestja l-linja operattiva sħiħa.
Liema materjal juża Nanhaiya għall-irjus tal-estrużjoni?
L-estrużur ġenerali die head page ta 'Nanhaiya jelenka 38CrMoAl b'nitriding u ebusija tal-wiċċ ta' HV950 sa HV1000. Ir-ras iddedikata tal-estrużjoni tal-pajp hija deskritta bħala azzar liga b'uċuħ imwebbsa. Il-materjal finali, it-trattament bis-sħana u r-rekwiżiti tal-wiċċ imxarrab għandhom jiġu kkonfermati għar-reżina, l-addittivi u l-metodu tat-tindif fl-ispeċifikazzjoni approvata.
Għandi nixtri die head waħda b'ħafna inserzjonijiet ta 'daqs jew diversi irjus kompluti?
Uża partijiet tal-bidla meta l-firxa tad-daqs, l-output u r-rutina tat-tindif jippermettu li korp wieħed ikopri x-xogħol mingħajr aġġustament eċċessiv. Irjus separati jistgħu jagħmlu sens meta l-prodotti jvarjaw ħafna fid-dijametru, polimeru, output, struttura ta 'saff jew frekwenza ta' bidla. Qabbel il-ħin totali tal-bidla u r-riskju tal-produzzjoni, mhux il-prezz tal-għodda biss.
Kif għandha tiġi aċċettata pajp estrużjoni die head?
Ibda bit-tpinġija, materjal, trattament, heater, sensur, flanġ u kontrolli tal-mogħdija tal-fluss. Imbagħad mexxi l-materjal tal-produzzjoni miftiehem fid-daqs tal-pajp speċifikat, l-output u l-veloċità tal-linja. Irreġistra temperaturi, pressjoni tat-tidwib, qari tal-ħajt madwar iċ-ċirkonferenza, dijametru ta 'barra, ovalità, kondizzjoni tal-wiċċ, massa għal kull tul u kwalunkwe test meħtieġ mill-istandard tal-pajp fil-mira.
X'jikkawża naħa waħda ta 'ħajt tal-pajp estruż li tkun eħxen?
Kawżi possibbli jinkludu die jew mandrin mis-centring, żbilanċ fit-temperatura ċirkonferenzjali, fluss ta 'tidwib irregolari, depożiti jew ħsara fil-mogħdija tal-fluss, output instabbli ta' estrużur, allinjament ħażin tal-kalibratur, vakwu jew tkessiħ irregolari, u allinjament ħażin ta 'l-irfigħ. Iċċekkja t-tendenza qabel tuża boltijiet taċ-ċentru biex taħbi problema downstream.
Kontenut tekniku ppreparat mill-informazzjoni kurrenti dwar il-prodott, it-tagħmir u s-servizz ta 'Nanhaiya, appoġġjat biss minn paġni uffiċjali tal-istandard tal-pajpijiet ISO. Il-ġeometrija tad-die finali, il-materjal, it-trattament, id-dimensjonijiet u l-kriterji ta 'aċċettazzjoni huma definiti mill-ispeċifikazzjoni tal-proġett approvata.