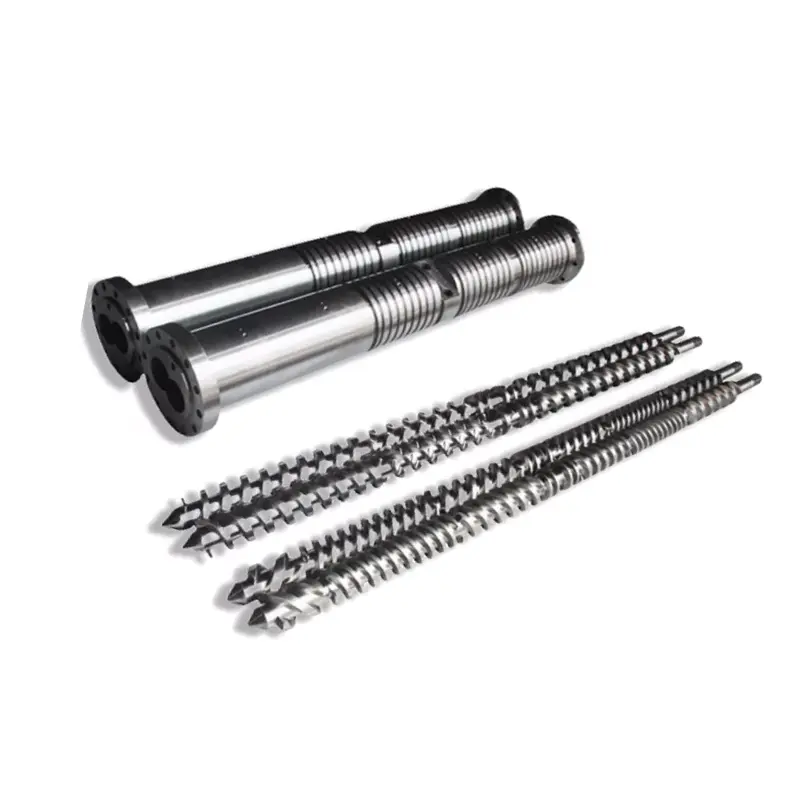
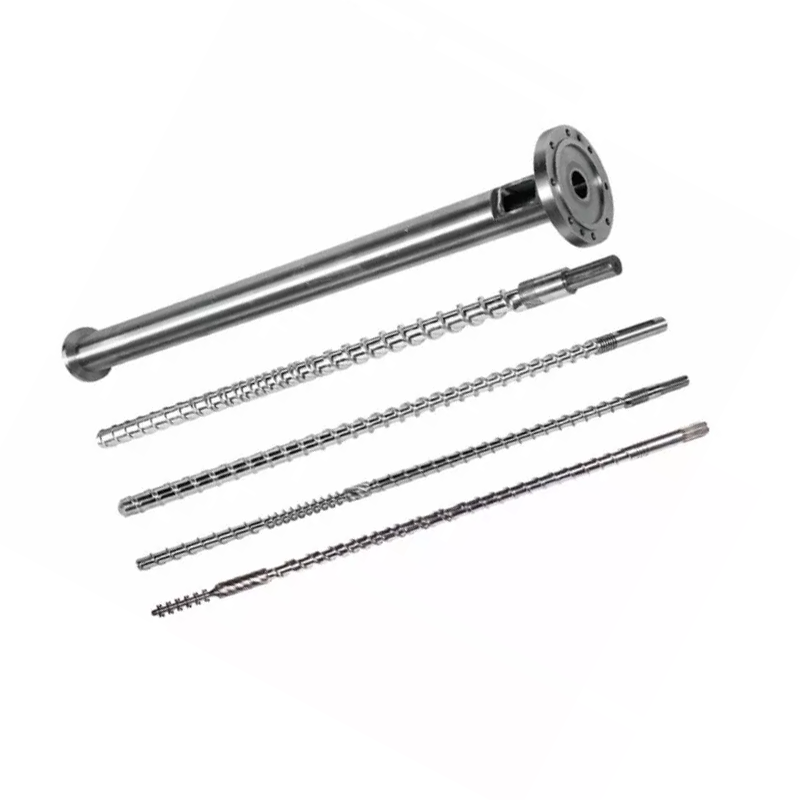
Sett twin kamin għandu aktar minn vojt wieħed tax-xogħol. Biex tagħmel deċiżjoni soda ta 'tiswija jew sostituzzjoni, immappja kull kamin, kull lobu tal-kanna, ir-relazzjoni intermeshing u l-interfaces tal-magni taħt referenza waħda kkontrollata.
Kejjel twin kamin paralleli u xedd tal-kanna bħala sistema mqabbla. Irreġistra ż-żewġ viti fi stazzjonijiet assjali msemmija, iż-żewġ lobi tat-toqba tal-figura-tmien f'direzzjonijiet definiti, it-tneħħija mill-kamin għall-kamin, id-distanza taċ-ċentru, il-fażi u t-twaħħil axjali. Qabbel il-mappa mat-tpinġija approvata. Is-sintomi jistgħu jikkawżaw spezzjoni, iżda l-kejl jiddeċiedi jekk għandux jissostitwixxi l-viti, il-kanna jew is-sett komplut.

Kamin doppju parallel m'għandux spazju wieħed universali
Fuq kamin wieħed konvenzjonali, it-tneħħija dijametrali ħafna drabi hija espressa bħala dijametru ta 'ġewwa tal-kanna nieqes id-dijametru ta' barra tat-titjira bil-kamin. It-tneħħija radjali hija nofs dik id-differenza. Tagħnagwida tal-kejl tal-ilbies bil-kamin wieħedjispjega għaliex l-istazzjonijiet axjali u d-definizzjonijiet għad iridu jaqblu.
Relazzjoni dijametrali lokali = dimensjoni tal-kanna korrispondenti nieqes id-dijametru estern tal-kamin korrispondenti
Relazzjoni radjali lokali = relazzjoni dijametrali lokali diviża bi 2
Din l-aritmetika ma tiddeskrivix il-ġeometrija sħiħa ta 'sett ta' kamin doppju intermeshing.
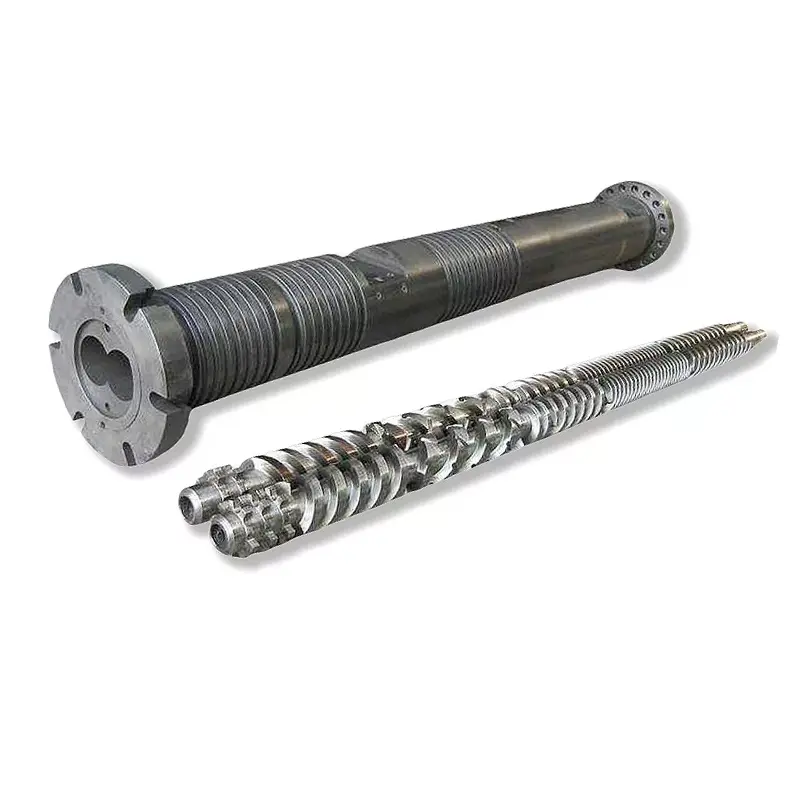
Kamin doppju parallel iżid it-tieni kamin, reġjun intermeshing, distanza ċentrali u relazzjoni angolari f'waqtha. Il-kanna hija normalment profil ta' tmienja aktar milli tonda tonda waħda. Ilbes jista 'jkun ukoll differenti fil-lobi tax-xellug u tal-lemin u fuq uċuħ opposti tat-titjiriet.
Il-fajl tal-kejl għandu għalhekk jissepara mill-inqas ħames relazzjonijiet:
- Kull profil ta 'barra tal-kamin mal-lobu tal-kanna korrispondenti tiegħu.
- Screw-to-screw clearance permezz tar-reġjun intermeshing.
- Distanza taċ-ċentru u l-pożizzjoni taż-żewġ lobi tal-kanna.
- Fażi ta 'rotazzjoni, handedness u identità bil-kamin tax-xellug jew tal-lemin.
- Spazji assjali rilevanti, uċuħ ta 'l-imbottatura, spacers u pożizzjonijiet tat-tarf.
Il-veduta tal-fabbrika tagħna:xerrej li jitlob għal "0.3 mm clearance" mingħajr ma jsemmi l-uċuħ ma tana rekwiżit eżekutibbli. Aħna nistaqsu jekk dak in-numru huwiex dijametrali, radjali, interflight, tal-ġenb, tal-ponta jew tat-tneħħija axjali, fejn jitkejjel u f'liema kundizzjoni. L-aqta hawn jista 'joħloq kuntatt tal-metall jew iħalli s-sett il-ġdid maħlul.


Ippreserva l-identità tal-assemblaġġ qabel tiġbed il-viti
Il-kejl jitlef il-valur jekk il-viti tax-xellug u tal-lemin jitħalltu jew ir-referenza tal-fażi tisparixxi waqt it-tneħħija. Qabel ma llaxka l-assemblaġġ, iġbed ir-ritratt tat-tarf tas-sewqan u t-tarf tal-iskariku. Immarka d-direzzjoni tal-vista użata biex tiddeskrivi r-rotazzjoni, imbagħad ittikketta ż-żewġ viti, xaftijiet, spacers u marki tal-ħin.
Irreġistra jekk il-magna tużaxviti li jduru flimkienjewviti li jduru kontra. Irreġistra wkoll jekk il-viti humiex f'biċċa waħda jew immuntati minn elementi. M'għandekx tassumi żewġ viti b'dimensjonijiet esterni simili jaqsmu l-istess idejn, spline, ordni jew ħin.
Uża l-istruzzjonijiet tat-tneħħija tal-maker tal-magni u ppreserva kull karatteristika ta 'qfil u ħin. Jekk il-par ma jistax jinbidel taħt il-proċedura approvata wara l-assemblaġġ mill-ġdid, waqqaf. L-applikazzjoni tat-torque tas-sewqan biex tegħleb interferenza mhux magħrufa tista 'tbiddel żball ta' identifikazzjoni fi ħsara.

Ibni sistema ta 'koordinati waħda għaż-żewġ viti u ż-żewġ lobi
Naddaf il-komponenti mingħajr ma tneħħi evidenza ta 'punteġġ, telf ta' kisi jew pitting. Ħalli l-partijiet jilħqu temperatura ta 'spezzjoni stabbli. Stabbilixxi punt żero f'tarf imsemmi u mmarka stazzjonijiet assjali li jistgħu jiġu ripetuti fuq il-par tal-kamin u l-kanna.
Żid stazzjonijiet qabel u wara bidliet fil-ġeometrija, fetħiet ta 'l-għalf u l-vent, ir-reġjuni tat-taħlit u t-tmiem tal-bini tal-pressjoni. F'kull stazzjon, identifika kamin tax-xellug, kamin tal-lemin, lobu tax-xellug u lobu tal-lemin. Irreġistra direzzjonijiet angolari multipli meta l-metodu jippermetti, minħabba li dijametru wieħed jista 'jaħbi ovalità jew xedd fuq naħa waħda.
| Qasam | Kif tidentifikaha | Dak li tiżvela |
|---|---|---|
| Stazzjon axjali | Distanza minn datum definit ta' għalf jew ħruġ | Fejn l-ilbies jikkonċentra tul is-sezzjoni tal-proċess |
| Identità tal-kamin | Ix-xellug jew il-lemin, bit-tarf tal-vista ddikjarat | Ilbes asimmetriku tat-titjir u integrità tal-par |
| Profil tal-kamin | Valur OD, għerq, ponta jew ġenb b'metodu u pożizzjoni angolari | Telf tal-metall fuq l-uċuħ tax-xogħol |
| Lobu tal-kanna | Lobu tax-xellug jew tal-lemin, direzzjoni u pjan tal-kejl | Tkabbir, ovalità u washout lokali |
| Relazzjoni intermeshing | Uċuħ imsemmija, pożizzjoni angolari, kondizzjoni ta 'fażi u metodu | Riskju ta' vojt eċċessiv jew interferenza mekkanika |
| Kundizzjoni tal-wiċċ | Ritratt numerat marbut mal-mappa tal-istazzjon | Scoring, pitting, telf ta 'kisi, depożiti u marki ta' kuntatt |
| Valur ta' referenza | Tpinġija approvata, rapport ta' parti ġdida jew linja bażi tad-disinn miftiehma | Kemm inbidlet il-ġeometrija |
Metodu dijanjostiku tal-barmil ippubblikat ta 'Coperionjeħtieġ li l-btieti tiegħu jkunu nodfa u kessaħ, imbagħad juża kejl tal-bore u spezzjoni tal-vidjo b'riżoluzzjoni għolja fuq ċerti daqsijiet ZSK u STS. L-għodod tal-magni u tal-ispezzjoni tiegħek jistgħu jvarjaw, iżda l-approċċ juri għaliex l-evidenza dimensjonali u viżwali tappartjeni fl-istess rapport.
Tivvintax ir-riżoluzzjoni billi żżid postijiet deċimali lil hinn mill-istrument u l-metodu. Irreġistra l-istrument, l-istatus tal-kalibrazzjoni, il-kundizzjoni tal-appoġġ, it-temperatura tal-ispezzjoni u r-rekord tal-operatur jew tal-ispezzjoni. Mappa li tista’ tiġi ripetuta b’inċertezza onesta hija aktar utli minn spreadsheet impressjonanti mibnija minn punti ambigwi.



Ikollok sett twin kamin imneħħi lest għar-reviżjoni?Ibgħat it-tpinġija tal-assemblaġġ, identifikazzjoni tax-xellug u tal-lemin, mappa tal-istazzjon, ritratti u storja operattiva. Nistgħu niddiskutu x'għandu jiġi ppreservat u liema żoni jeħtieġu kejl aktar mill-qrib.
Ibgħat il-mappa tal-ilbiesAra prodotti paralleli twin screwUża l-imġieba tal-linja biex tagħżel postijiet ta 'spezzjoni, biex ma tiddikjarax falliment
Output li jaqa 'fl-istess veloċità tal-kamin, pressjoni instabbli, tagħbija li tinbidel, dispersjoni fqira, materjal mhux imdewweb u difetti rikorrenti tal-prodott jistgħu jiġġustifikaw l-ispezzjoni. Jistgħu jiġu wkoll minn għalf, formulazzjoni, ħiters, sensuri, venting, die ristrett jew problema tas-sewqan.
Issejvja linja bażi operattiva qabel ma tibdel diversi settings f'daqqa. Irreġistra r-rata attwali tal-għalf, il-veloċità tal-kamin, l-indikazzjoni tat-tagħbija jew tat-torque, il-pressjoni, is-settings taż-żona, it-temperatura mkejla tat-tidwib meta disponibbli u l-kontrolli tal-prodott lest. Qabbel l-istess formulazzjoni u setup downstream.
Il-Japan Steel Works jinnota li l-elementi tal-kamin doppju li jintlibsu jistgħu jnaqqsu t-throughput u d-dispersjoni u jistgħu jikkontribwixxu għal ħsara serja fix-xaft bil-kamin jew fil-gearbox. Din hija raġuni tajba biex tispezzjona kmieni, iżda s-sintomu xorta jeħtieġ li jkun konness ma 'kundizzjoni fiżika fuq il-magna tiegħek.
Jekk linja terġa 'lura għan-normal wara li tikkoreġi l-kalibrazzjoni tal-feeder jew vent imblukkat, aħna ma nbiegħux xedd bħala d-dijanjosi. Jekk il-proċess jibqa 'instabbli u l-mappa tal-kejl turi żieda ta' clearance lokali li tqabbel, il-każ ta 'sostituzzjoni huwa ħafna aktar b'saħħtu. L-għan huwa li ssolvi l-problema tal-produzzjoni, mhux li tirbaħ ordni għall-akbar sett.
| Mudell osservat | Ipproċessa kontrolli qabel il-kundanna | Evidenza fiżika li trid tfittex |
|---|---|---|
| Output jaqa 'b'veloċità mhux mibdula | Preċiżjoni tal-għalf, densità tal-massa, riċetta u restrizzjoni tad-die | Tkabbir tal-bore lokali, xedd tat-titjira u bidla fl-ikklerjar |
| Pressjoni jew tagħbija ssir instabbli | Tmigħ, kontroll tat-temperatura, ventilazzjoni u restrizzjoni downstream | Ilbes irregolari tax-xellug/lemin, depożiti, ħsara jew marki ta 'kuntatt |
| Il-kwalità tad-dispersjoni jew tat-tidwib tonqos | Lott ta 'materjal, dożaġġ ta' addittiv, konfigurazzjoni tat-taħlit u storja tat-temperatura | Ilbes fl-uċuħ tat-taħlit maħsub jew elementi installati ħażin |
| Storbju metalliku jew żieda f'daqqa tat-torque | Waqqaf taħt il-proċedura tal-magna u spezzjona d-drajv u l-allinjament | Marki ta 'kuntatt friski, partijiet milwija, żball fil-fażi jew materjal barrani |
| Ilbes rapidu ripetut wara s-sostituzzjoni | Kontaminazzjoni tal-materjal, allinjament, assemblaġġ, limiti operattivi u għażla tal-wiċċ | Post ripetut u direzzjoni tal-ħsara |
Iddeċiedi x'għandek tissostitwixxi mir-rapport imqabbel
Sostituzzjoni tal-viti biss hija raġonevoli meta ż-żewġ lobi tal-kanna jibqgħu fi ħdan il-ġeometrija approvata, ir-relazzjoni taċ-ċentru hija soda u l-kawża tal-ilbies hija mifhuma. Sostituzzjoni tal-kanna biss tista 'tiġi ġġustifikata wkoll meta l-par tal-kamin jibqa' aċċettabbli u kompatibbli mal-ġeometrija tal-bore restawrata.
Ibdel is-sett imqabbel meta ż-żewġ naħat jintlibsu, il-ġeometrija ta 'referenza tkun inċerta, jew komponent ġdid ikun għadu jaħdem kontra sieħeb bil-ħsara. Jekk il-mudell tal-ilbies jindika allinjament ħażin, żball ta 'fażi jew materjal barrani, neħħi dik il-kawża qabel ma tinstalla partijiet ġodda.
| Kondizzjoni mkejla | L-ambitu probabbli li jiġi evalwat | Salvagwardja meħtieġa |
|---|---|---|
| Par tal-viti milbus; iż-żewġ lobi fil-limiti approvati | Isewwi jew ibdel il-viti | Ikkonferma l-ġeometrija mibnija mill-ġdid jew ġdida kontra l-kanna miżmuma |
| Lobi tal-kanna jintlibsu; viti fil-limiti approvati | Tiswija jew sostituzzjoni tal-kanna kwalifikata | Ivverifika l-kompatibilità kemm mal-viti miżmuma kif ukoll mad-distanza taċ-ċentru |
| Kemm viti u barmil jintlibsu | Sostituzzjoni bil-kamin u l-kanna mqabbla | Japprova sett wieħed ta' tpinġija kkontrollata u pjan ta' spezzjoni |
| Punteġġ lokalizzat jew kuntatt fuq naħa waħda | Ikkawża investigazzjoni qabel l-għażla tal-komponent | Iċċekkja l-allinjament, berings, xaftijiet, fażijiet u kontaminazzjoni |
| Ġeometrija aċċettabbli iżda d-dazju mibdul | Reviżjoni tal-proċess u l-ġeometrija | Iddefinixxi l-materjal il-ġdid, l-output, il-limiti tal-magni u l-aċċettazzjoni tal-prodott |
Tużax multiplikatur ġeneriku tal-internet bħala limitu ta' sostituzzjoni awtomatiku. Dijametru, tip tal-kamin, disinn tal-magna, materjal u tolleranza tal-prodott kollha huma importanti. It-tpinġija tal-bini oriġinali u l-kriterji tas-servizz tal-maker tal-magni għandhom jikkontrollaw id-deċiżjoni.
Għal sintomi usa’ u għażliet ta’ tiswija, ara tagħnakamin xedd barmil u gwida sostituzzjoni. Din il-paġna speċifika għal tewmin iżżid l-informazzjoni tax-xellug/lemin, tal-lobu, taċ-ċentru u tal-fażijiet li spezzjoni konvenzjonali b'toqba waħda ma tkoprix.
Uża l-post tal-ilbies biex tispeċifika l-wiċċ
Nanhaiya'sprodotti paralleli twin screwjinkludu PVC, PE, PP, gomma, plastik, taħlit u applikazzjonijiet tal-granulazzjoni. Id-dazju materjali jvarja fuq dik il-firxa. Fibra tal-ħġieġ, mili minerali, pigment, kontaminazzjoni riċiklata u kostitwenti korrużivi għandhom jiġu ddikjarati skond il-grad u t-tagħbija.
Il-paġni tal-prodotti tagħna li jduru b'mod konġunt u li jduru kontro jelenkaw l-istess valuri ta 'referenza ewlenin: 38CrMoAlA, ebusija tat-trattament bis-sħana ta' HB260 sa 320, ebusija ta 'nitriding ta' HV950 sa 1000, fond ta 'nitriding ta' 0.50 sa 0.70 mm u fraġilità tan-nitriding ta 'grad 1 jew inqas. Huma jelenkaw ukoll Ra0.4 u straightness tal-kamin ta '0.015 mm.
Il-valuri tal-prodott disponibbli jinkludu wkoll ebusija tal-kromju ta 'HV 950 jew ogħla f'ħxuna ta' 0.05 sa 0.10 mm, u ebusija bimetallika ta 'HRC60 sa 65 f'fond ta' 2.0 sa 3.0 mm. HV u HRC jużaw skali differenti, għalhekk l-akbar numru stampat ma jidentifikax l-aħjar għażla.
| Sejba mill-mappa tal-ilbies | X'għandek tiddefinixxi fl-ispeċifikazzjoni l-ġdida | Dak li ma tassumix |
|---|---|---|
| Il-ponot tat-titjir jitilfu l-materjal f'żona ta 'proċess mimlija | Postijiet tat-titjir protetti, trattament jew liga, fond tas-saff u ġeometrija finali | Kull żona teħtieġ l-istess titjib |
| Lobu tal-barmil wieħed jilbes aktar mill-ieħor | Mappa tal-lobi, allinjament u kontrolli taċ-ċentru, imbagħad protezzjoni tal-kanna | Materjal aktar iebes waħdu jikkoreġi l-allinjament ħażin |
| Pitting jew telf fil-wiċċ | Kimika tal-materjal, storja tat-tindif, żona affettwata u sistema tal-wiċċ kompatibbli | Il-ħsara kollha fil-wiċċ hija xedd li joborxu |
| Marki ta' kuntatt jirrepetu fuq wiċċ wieħed | Fażi, straightness, xaft, bearing u reviżjoni tal-assemblaġġ | Il-profil tal-kamin huwa l-unika kawża |
| Ilbes uniformi wara servizz stabbli fit-tul | Ġeometrija oriġinali, bidla mkejla u intervall ta 'manutenzjoni meħtieġ | Disinn mill-ġdid huwa awtomatikament meħtieġ |
battenfeld-cincinnati jirrakkomanda kejl tal-ilbies darba fis-sena jew wara 6,000 siegħa ta 'tħaddimfil-gwida tas-servizz tagħha għal estrużuri single, tewmin konikali, tewmin paralleli u planetarji. Ittratta dan bħala referenza tal-ippjanar tal-fornitur wieħed. Linji li jipproċessaw fillers severi jew li juru xejra ta 'xedd mgħaġġel jistgħu jeħtieġu intervall differenti.


Dawwar il-fajl ta 'spezzjoni f'ordni fabbrikabbli
Il-pakkett tal-kwotazzjoni għandu jkun fih il-maker u l-mudell tal-magna, tpinġijiet approvati, formulazzjoni tal-materjal, rekord operattiv u mappa tal-ilbies. Identifika jekk tridx sostituzzjoni fidila, evalwazzjoni tat-tiswija jew bidla fil-ġeometrija. Jekk il-prestazzjoni trid titjieb, iddikjara l-mira li tista 'titkejjel u r-restrizzjonijiet tal-magna.
Il-kontroll tat-tpinġija huwa importanti daqs id-daqs nominali. Nanhaiya'spaġna tat-tagħmir tal-produzzjonijelenka l-eżattezza tal-pożizzjonament tat-tħaffir u t-tħin CNC ta '0.02 mm, tornijiet CNC għal biċċiet tax-xogħol sa 6 metri, u makkinar ta' ħames assi għal titjiriet irregolari u flanġijiet speċjali. Dawk il-kapaċitajiet għadhom jeħtieġu pjan ta' tpinġija u spezzjoni mhux ambigwu.
Aħna se niddubitaw tpinġija meta l-clearance speċifikat tkun f'kunflitt mal-kampjun li jintlibes jew meta l-informazzjoni tax-xellug u tal-lemin tkun nieqsa. Dik hija parti mir-responsabbiltà tal-manifattura. Reviżjoni tat-tpinġija ffirmata hija irħas milli jiskopru n-nuqqas ta 'qbil waqt l-installazzjoni.


Għandek bżonn ambitu ta' sostituzzjoni qabel ma titlob il-prezzijiet?Ibgħat ir-rapport tal-parti l-qadima u l-problema operattiva l-ewwel. Nistgħu ngħinu mistoqsijiet separati tat-tpinġija, nilbsu evidenza u għażla ta 'materjal qabel ma jibda t-tqabbil kummerċjali.
Itlob reviżjoni ta' sostituzzjoniIftaħ il-paġna tal-inkjestaIċċekkja l-ewwel, imbagħad ivverifika l-produzzjoni
L-ispezzjoni li tidħol għandha tikkonferma l-identità tal-parti, ir-reviżjoni tat-tpinġija, it-tikketti tax-xellug u tal-lemin, dokumenti materjali, dimensjonijiet speċifikati u uċuħ protetti qabel l-installazzjoni. Żomm ir-rekord tat-tbaħħir u tal-ispezzjoni marbut mal-identifikazzjoni tas-serje tal-komponent jew tal-par użata fl-impjant tiegħek.
Segwi l-assemblaġġ, l-allinjament, il-lubrikazzjoni, it-tisħin u l-proċeduri tal-bidu tal-estrużur. Ikkonferma l-moviment liberu meħtieġ tal-par biss bil-metodu approvat. Tużax id-drajv biex iġġiegħel pożizzjoni stretta mhux spjegata.
Kummissjoni bil-materjal miftiehem, arranġament ta 'għalf u die. Irrekordja l-output, il-veloċità tal-kamin, l-indikazzjoni tat-tagħbija jew tat-torque, il-pressjoni, l-imġieba tat-temperatura, il-kundizzjoni tal-vent u l-kwalità tal-prodott lest. Qabbel mal-kundizzjoni ta 'aċċettazzjoni, mhux kontra rotazzjoni qasira mingħajr tagħbija jew reżina aktar faċli.

Staqsi lil Nanhaiya biex tirrevedi l-fajl tal-ilbies tat-twin screw tiegħek
Ibgħat it-tpinġija tal-magna, identifikazzjoni bil-kamin tax-xellug u tal-lemin, perspettiva ta 'rotazzjoni, informazzjoni dwar il-fażijiet, distanza taċ-ċentru, mappa tal-ilbies, riċetta tal-materjal u rekord operattiv. Għidilna liema sintomu wassal għall-ispezzjoni u jekk il-prijorità tiegħek hijiex ir-restawr, ħajja itwal tal-ilbies jew dmir ġdid tal-proċess.
Tpinġijiet u kejl emailIddiskuti fuq WhatsAppAra prodotti paralleli twin screw
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Prodotti:Btieti b'kamin doppju paralleli li jduru flimkien | Btieti tal-kamin paralleli li jduru kontra-rotazzjoni | Btieti tal-kamin doppju paralleli tal-PVC | Viti doppji paralleli tal-gomma u tal-plastik
Email:info@nhyscrew.com
Telefon:+86-13505809643| Mobbli:+86-13587082002
Blokk C, Nru 2 Taqsima tal-Punent, Xingzhou Avenue, Dinghai District, Zhoushan City, Provinċja ta 'Zhejiang, iċ-Ċina.
Informazzjoni dwar is-servizz | Tagħmir tal-produzzjoni | Profil tal-kumpanija | Ikkuntattjana
Mistoqsijiet ta' spiss
X'inhu t-tneħħija parallela tal-kanna b'kamin doppju?
Huwa sett ta 'relazzjonijiet ġeometriċi, mhux vojt universali wieħed. Speċifikazzjoni utli tiddistingwi t-tneħħija ta 'kull kamin mal-lobu tal-kanna tagħha, it-tneħħija mill-kamin għall-kamin mir-reġjun intermeshing, id-distanza taċ-ċentru, il-fażijiet u kwalunkwe spazju axjali rilevanti. It-tpinġija tal-magna approvata tiddefinixxi l-valuri fil-mira u l-metodi ta 'kejl.
Nista 'nikkalkula t-tneħħija tal-kamin doppju bħala l-ID tal-kanna nieqes il-kamin OD?
Dak it-tnaqqis jista' jiddeskrivi relazzjoni dijametrali lokali biss meta ż-żewġ valuri jirreferu għal postijiet korrispondenti u ġeometrija ta' toqba definita. Ma tiddeskrivix tneħħija mill-kamin għall-kamin, intermesh, fażijiet, distanza ċentrali jew toqba ta' figura tmien barra minn tond. Tużax bħala l-uniku valur ta 'aċċettazzjoni ta' twin screw.
Kemm-il postijiet għandi nkejjel fuq kamin doppju u barmil?
M'hemm l-ebda għadd universali. Oħloq stazzjonijiet assjali biżżejjed biex tkopri l-għalf, tidwib jew kompressjoni, taħlit, venting u r-reġjuni tal-bini tal-pressjoni, imbagħad żid stazzjonijiet madwar ħsara viżibbli jew bidliet fil-ġeometrija. Uża l-istess ismijiet tal-istazzjon fuq iż-żewġ viti u ż-żewġ lobi tal-kanna.
X'għandu jiġi rreġistrat qabel ma jitneħħew viti doppji paralleli?
Irreġistra l-pożizzjonijiet installati tax-xellug u tal-lemin, rotazzjoni meqjusa minn tarf imsemmi, handedness, timing jew phasing marks, konnessjonijiet tax-xaft, spacers u ordni axjali. Irritratta t-truf tas-sewqan u l-iskariku, ittikkettja kull parti u ppreserva l-proċedura tat-tneħħija tal-maker tal-magna.
Nista 'nbiddel biss il-viti doppji u nżomm il-kanna l-antika?
Iva, meta t-toqob tal-kanna, ir-relazzjoni taċ-ċentru u l-kundizzjoni tal-wiċċ jibqgħu fil-limiti approvati u l-kawża ta 'xedd bil-kamin tinftiehem. Jekk il-kanna hija mkabbra, ovali, skurjata jew allinjata ħażin, viti ġodda waħedhom jistgħu jħallu spazju eċċessiv jew irregolari. Ibbaża d-deċiżjoni fuq rapport ta' kejl imqabbel.
Kemm-il darba għandu jitkejjel l-ilbies tal-kanna b'żewġ kamin paralleli?
Issettja l-intervall mill-pjan ta 'manutenzjoni tal-maker tal-magna, is-severità tal-materjal, is-sigħat tat-tħaddim u t-tendenza tal-ilbies tal-linja stess. Battenfeld-cincinnati tippubblika sena jew 6,000 siegħa ta 'tħaddim bħala r-rakkomandazzjoni tas-servizz tagħha, iżda dik hija referenza ta' ppjanar aktar milli limitu ta 'sostituzzjoni universali.
Nanhaiya tippubblika tneħħija standard waħda tax-xogħol għal kull kamin doppju parallel?
L-ebda valur ta 'clearance tax-xogħol wieħed ma jkopri l-firxa sħiħa. Nanhaiya tippubblika valuri tal-prodott għal materjal, trattament bis-sħana, ebusija tal-wiċċ, fond tas-saff, ħruxija u straightness tal-kamin. L-ispazji funzjonali għad iridu jiġu definiti fuq it-tpinġija approvata għall-par magna u kamin speċifiċi.
X'għandi nibgħat għal sostituzzjoni parallela twin kamin kwotazzjoni?
Ibgħat il-magna u l-mudell tal-magna, tpinġijiet approvati, identifikazzjoni bil-kamin tax-xellug u tal-lemin, perspettiva ta 'rotazzjoni, distanza ċentrali, konnessjoni u dettalji tal-flanġ, formulazzjoni tal-materjal, output u rekord operattiv, mappa ta' xedd axjali, ritratti tal-wiċċ, storja ta 'falliment u dokumenti ta' spezzjoni meħtieġa.
Għall-għażla tas-sistema u l-prinċipji operattivi, kompli ma tagħnagwida ta ' l-estrużur twin kamin parallelijew l-usa'gwida tal-għażla tal-estrużur bil-kamin doppju.